
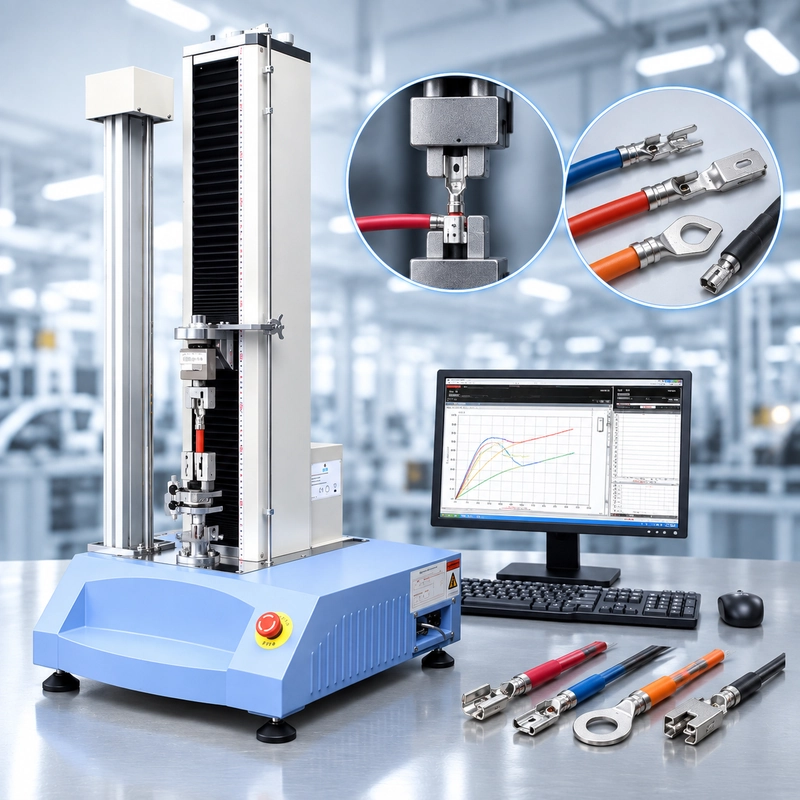
एक ऑटोमोटिव हार्नेस आपूर्तिकर्ता को 0.35 मिमी² सिग्नल तारों, 2.5 मिमी² पावर सर्किट और एक दर्जन टर्मिनल परिवारों के लिए एक पुल-फोर्स स्टेशन की आवश्यकता होती है। गुणवत्ता नियंत्रण एक दिन में लगभग 400 परीक्षणों की उम्मीद करता है। <स्पैन एरिया-हिडेन="सच" वर्ग ="PDq2pG_selectionAnchor">
सबसे पहले, यह एक साधारण तन्यता-मशीन अनुरोध की तरह लगता है।
अधिकतम बल की जाँच करना आसान है। कठिन प्रश्न यह हैं कि मशीन के आसपास क्या होता है: कितने टर्मिनल ज्यामिति ऑपरेटरों को लोड करने की आवश्यकता होती है, जहां उनके सामान्य पुल बल वास्तव में गिरते हैं, क्या नमूने ऑपरेटरों के बीच लगातार स्थित होते हैं, और कितनी जल्दी स्टेशन एक टर्मिनल परिवार से दूसरे में जा सकता है परीक्षण भिन्नता को जोड़े बिना।
यही कारण है कि एक ऑटोमोटिव वायर हार्नेस पुल टेस्ट को एक ही नंबर के आसपास नहीं बनाया जाना चाहिए जैसे कि "500 N आवश्यक।
इसे <मजबूत डेटा-स्टार्ट="1081" डेटा-एंड ="1120">हार्नेस प्रोग्राम और इसके QC वर्कफ़्लो के आसपास नियोजित किया जाना चाहिए।
ऑटोमोटिव हार्नेस पुल फोर्स एक परीक्षण नहीं है
एक तैयार वायरिंग हार्नेस में कई यांत्रिक इंटरफेस होते हैं जिन्हें खींचा जा सकता है।
कंडक्टर को टर्मिनल से समेटा जाता है। टर्मिनल को कनेक्टर हाउसिंग में रखा जाता है। एक तार या केबल तनाव-राहत सुविधा से गुजर सकता है। दो कनेक्टर हिस्सों में संभोग या अनमेटिंग आवश्यकताओं को भी परिभाषित किया जा सकता है।
सब इनमें से अनौपचारिक रूप से "पुल टेस्ट" के रूप में वर्णित किया जा सकता है, लेकिन यांत्रिक रूप से वे अलग हैं।
ऑटोमोटिव हार्नेस उत्पादन के लिए, कंडक्टर-टू-टर्मिनल पुल परीक्षण एक सामान्य QC एप्लिकेशन है। यह लेख प्रत्येक कनेक्टर पुल परीक्षण को एक ही प्रक्रिया के रूप में मानने के बजाय उस उत्पादन वातावरण पर ध्यान केंद्रित करता है।
यदि आवश्यकता किसी व्यक्तिगत कंडक्टर-टू-टर्मिनल कनेक्शन के यांत्रिकी से संबंधित है, तो हमारा <मजबूत डेटा-स्टार्ट="2407" डेटा-एंड ="2432">क्रिम्प पुल टेस्ट गाइड क्रिम्प फिक्स्चर, कार्य-बल रेंज और विफलता व्यवहार को अधिक बारीकी से देखता है।

प्रोग्राम की आवश्यकता से प्रारंभ करें, सामान्य बल तालिका नहीं
दोहन QC में सबसे आसान गलतियों में से एक सार्वभौमिक बल मान की खोज के साथ शुरू हो रहा है।
एक गुणवत्ता इंजीनियर प्रवेश करता है:
<ब्लॉककोट डेटा-स्टार्ट='3237'' डेटा-एंड ='3274'>0.5 मिमी² वायर पुल बल की आवश्यकता
और जल्दी से न्यूनतम मान वाली तालिकाएँ ढूंढता है।
संख्या उपयोगी लग सकती है। इसका मतलब यह नहीं है कि यह निर्मित किए जा रहे हार्नेस के लिए नियंत्रण योजना में शामिल है।
एक ऑटोमोटिव प्रोग्राम को ग्राहक या OEM आवश्यकता, टर्मिनल-सिस्टम विनिर्देश, हार्नेस ड्राइंग, आंतरिक नियंत्रण योजना या एक लागू घटक परीक्षण विधि द्वारा नियंत्रित किया जा सकता है। एक टर्मिनल परिवार के लिए उपयोग की जाने वाली आवश्यकता को स्वचालित रूप से दूसरे में स्थानांतरित नहीं किया जाना चाहिए क्योंकि कंडक्टर क्रॉस-सेक्शन समान होता है।
IEC 60352-2, उदाहरण के लिए, अपने परिभाषित दायरे के भीतर सोल्डरलेस crimped कनेक्शन को संबोधित करता है। ऑटोमोटिव कार्यक्रम ग्राहक-, ओईएम- या उद्योग-विशिष्ट आवश्यकताओं का भी उपयोग कर सकते हैं। इसलिए परीक्षण किए जा रहे वास्तविक कनेक्शन के लिए शासी दस्तावेज़ की पुष्टि की जानी चाहिए।
स्पष्ट रखने लायक एक व्यावहारिक अंतर है:
परीक्षण विधि परिभाषित करती है कि नमूने का परीक्षण कैसे किया जाता है। उत्पाद की आवश्यकता परिभाषित करती है कि उस कनेक्शन को क्या हासिल करने की आवश्यकता है।
वे एक ही दस्तावेज़ से नहीं आ सकते हैं।
पुल-फोर्स स्टेशन को कॉन्फ़िगर करने से पहले, श्रृंखला स्थापित करें:
वायर + टर्मिनल →संयोजन → हार्नेस या कनेक्टर वाहन/ग्राहक कार्यक्रम → QC सीमा लागू परीक्षण विधि → तार + टर्मिनल संयोजन
यह एक सामान्य तार-आकार-बनाम-बल तालिका से शुरू करने और पीछे की ओर काम करने से अधिक सुरक्षित है।
एक पासिंग परिणाम अभी भी प्रक्रिया बहाव को छिपा सकता
हैएक पुल टेस्ट को अक्सर एक साधारण निर्णय के रूप में माना जाता है:
PASS/FAIL
यह निर्णय आवश्यक है, लेकिन उत्पादन परिणामों का एक क्रम दूसरी कहानी बता सकता है।
एक टर्मिनल परिवार पर विचार करें जो सामान्य रूप से परिणाम उत्पन्न करता है जैसे:
<मजबूत डेटा-स्टार्ट="5427" डेटा-एंड="5461">96/98/94/101/97/95 एन
बाद में, वही प्रक्रिया वापस आने लगती है:
91/88/84/81/78/76 N
मान लें, विशुद्ध रूप से उदाहरण के लिए, कि निर्दिष्ट न्यूनतम 70 N है।
हर नमूना अभी भी गुजरता है।
फिर भी इस प्रवृत्ति को अनदेखा करना मुश्किल है।
एक गुणवत्ता इंजीनियर के पास अब अस्वीकृति सीमा पार करने के लिए पहले नमूने की प्रतीक्षा करने से पहले प्रक्रिया की जांच करने का एक कारण है।
पुल परीक्षण स्वयं मूल कारण की पहचान नहीं कर सकता है। यह नहीं पता कि परिवर्तन समेटना ऊंचाई, पट्टी की लंबाई, कंडक्टर की स्थिति, क्षतिग्रस्त किस्में, टर्मिनल फ़ीड, टूलींग स्थिति या सामग्री भिन्नता से आया है या नहीं।
यह जो दिखा सकता है वह यह है कि प्रक्रिया का यांत्रिक आउटपुट स्थानांतरित हो गया है।
एक एकल परिणाम उत्तर:
क्या यह नमूना आवश्यकता को पूरा करता है?
परिणामों का एक क्रम एक और प्रश्न उठा सकता है:
क्या यह प्रक्रिया अभी भी उसी तरह व्यवहार कर रही है जैसा यह सामान्य रूप से करती है?
बड़ी संख्या में crimped कनेक्शन बनाने वाली ऑटोमोटिव हार्नेस लाइन के लिए, वह दूसरा प्रश्न उतना ही मूल्यवान हो सकता है जितना कि व्यक्तिगत पास/असफल निर्णय।

समेटना प्रक्रिया के साथ पढ़ने पर पुल बल अधिक समझ में आता है
पुल फोर्स से क्रिम्प गुणवत्ता के बारे में सब कुछ समझाने की उम्मीद नहीं की जानी चाहिए।
यह एक विनाशकारी यांत्रिक जांच है। यह इंजीनियर को बताता है कि लोड होने पर तैयार कनेक्शन ने कैसा व्यवहार किया, लेकिन यह सीधे तौर पर यह नहीं बताता है कि कनेक्शन ने इस तरह से व्यवहार क्यों किया।
मान लीजिए कि कई उत्पादन लॉट पर औसत पुल बल में गिरावट आती है। अगली जांच में समेटना ऊंचाई, पट्टी की लंबाई, कंडक्टर की स्थिति, स्ट्रैंड की स्थिति, टर्मिनल पोजिशनिंग और टूलींग की स्थिति शामिल हो सकती है।
इसके विपरीत, एक आयामी प्रक्रिया जांच अपनी नियंत्रण सीमा के भीतर रह सकती है जबकि एक यांत्रिक प्रवृत्ति आगे बढ़ना शुरू हो जाती है।
कोई भी अवलोकन स्वचालित रूप से दूसरे को नहीं बदलता है।
यही कारण है कि उत्पादन पुल-फोर्स डेटा अधिक उपयोगी हो जाता है जब इसे प्रासंगिक क्रिम्प-प्रोसेस जानकारी के साथ व्याख्या किया जा सकता है। एक स्थिर नियंत्रण योजना यांत्रिक परीक्षण को आयामी, दृश्य और दोहन कार्यक्रम के लिए उपयुक्त प्रक्रिया जांच के साथ जोड़ सकती है।
पुल टेस्ट प्रक्रिया में एक विंडो है, पूरी प्रक्रिया नहीं।
यह भी हर माप को हरे रंग के PASS संकेतक में कम करने के बजाय सार्थक परीक्षण रिकॉर्ड बनाए रखने का एक कारण है।
एक क्यूसी स्टेशन, कई टर्मिनल परिवार
एक विकास प्रयोगशाला परीक्षण एक टर्मिनल उस टर्मिनल के आसपास सब कुछ अनुकूलित कर सकता है।
एक हार्नेस प्लांट की एक अलग समस्या होती है।
उसी QC स्टेशन को सुबह में छोटे ओपन-बैरल संपर्क, शिफ्ट में बाद में रिंग टर्मिनल और किसी अन्य हार्नेस प्रोग्राम से बड़े पावर कनेक्शन प्राप्त हो सकते हैं।
तन्यता फ्रेम को बदलने की आवश्यकता नहीं है।
टर्मिनल संयम अक्सर करता है।
एक रिंग टर्मिनल एक उपयुक्त पिन का उपयोग करके स्थित हो सकता है। एक छोटे से संपर्क के लिए एक स्लेटेड संयम की आवश्यकता हो सकती है। एक ब्लेड टर्मिनल को एक धारक की आवश्यकता होती है जो इसकी ज्यामिति के अनुकूल हो। बड़े कनेक्शन के लिए एक अलग संयम और एक अलग उपयोगी बल सीमा की आवश्यकता हो सकती है।
बारह टर्मिनल परिवारों का मतलब स्वचालित रूप से बारह पूरी तरह से स्वतंत्र स्थिरता असेंबलियों से नहीं है।
स्थिरता योजना के दौरान, समान टर्मिनल ज्यामिति की समीक्षा यह निर्धारित करने के लिए की जा सकती है कि क्या वे एक स्थिरता शरीर, संयम अवधारणा या विनिमेय सम्मिलित कर सकते हैं। इसका उद्देश्य प्रत्येक उत्पाद को "सार्वभौमिक" स्थिरता में मजबूर करना नहीं है। यह प्रत्येक टर्मिनल को बार-बार पता लगाने के दौरान अनावश्यक बदलाव से बचने के लिए है।
यह उपकरण प्रश्न को इससे बदल देता है:
<ब्लॉककोट डेटा-स्टार्ट="9462" डेटा-एंड ="9501">कौन सी मशीन इस टर्मिनल को खींच सकती है?
to:
<ब्लॉककोट डेटा-स्टार्ट="9508" डेटा-एंड ="9648">इस स्टेशन को कितने टर्मिनल परिवारों का समर्थन करना चाहिए, और परीक्षण की स्थिति को बदले बिना ऑपरेटर कितनी जल्दी उनके बीच जा सकते हैं?
एक विकास बेंच के लिए, स्थिरता समायोजन के कुछ अतिरिक्त सेकंड मायने नहीं रख सकते हैं।
प्रति दिन कई सौ नमूनों पर, वे ऐसा करते हैं।

ऑपरेटर सेटअप परिणाम क्यों बदलता
हैऑपरेटर A टर्मिनल को पूरी तरह से फिक्स्चर स्टॉप के खिलाफ सीट देता है।
ऑपरेटर B अगले नमूने को थोड़ा आगे छोड़ देता है।
एक तार पकड़ में लंबवत रूप से चलता है। दूसरा एक छोटे से कोण पर प्रवेश करता है। एक ऑपरेटर एक सुसंगत मुक्त लंबाई छोड़ता है; जब भी उपलब्ध तार छोटा होता है तो दूसरा टर्मिनल के करीब पकड़ लेता है।
इनमें से कोई भी अंतर शॉप फ्लोर पर नाटकीय नहीं दिखता है।
साथ में, वे परीक्षण डेटा में स्कैटर को चौड़ा कर सकते हैं।
इसलिए दोहराव आंशिक रूप से बल-मापने वाली प्रणाली की एक संपत्ति है और आंशिक रूप से <मजबूत डेटा-स्टार्ट="10918" डेटा-एंड ="10938">नमूना लोडिंग की संपत्ति है।
टर्मिनल को अनपेक्षित झुकने की स्थिति पेश किए बिना रोका जाना चाहिए। कंडक्टर को इच्छित पुल अक्ष का पालन करना चाहिए। जबड़े में समय से पहले विफलता पैदा किए बिना फिसलन को रोकने के लिए तार की पकड़ को पर्याप्त पकड़ बल की आवश्यकता होती है।
दोहराए जाने वाले उत्पादन परीक्षण के लिए, फिक्स्चर को ऑपरेटर को पूरी तरह से अनुभव पर निर्भर रहने के बजाय इच्छित स्थिति खोजने में भी मदद करनी चाहिए।
इसका मतलब यह हो सकता है कि एक सकारात्मक बैठने की स्थिति, एक उपयुक्त स्लॉट या सम्मिलन, टर्मिनल के चारों ओर आसान पहुंच, या मुक्त तार की लंबाई स्थापित करने का एक दोहराने योग्य तरीका।
जब अप्रत्याशित रूप से कम मान दिखाई देता है, तो कोई भी crimping प्रक्रिया को समायोजित करना शुरू करने से पहले नमूना एक नज़र डालने योग्य होता है।
क्या कंडक्टर ने टर्मिनल से खींचा? क्या तार टूट गया? क्या यह पकड़ के अंदर चला गया? क्या टर्मिनल घूम गया? क्या पुल स्पष्ट रूप से ऑफ-एक्सिस था?
ग्रिप स्लिप द्वारा उत्पादित मान एक परीक्षण-सेटअप समस्या है, कमजोर उत्पादन समेटने का प्रमाण नहीं है।

एक टेस्ट स्टेशन में एक से अधिक उपयोगी बल रेंज हो सकती
हैमशीन क्षमता एक प्रश्न का उत्तर देती है:
<ब्लॉककोट डेटा-स्टार्ट="12489" डेटा-एंड ="12524">क्या फ़्रेम पर्याप्त बल लगा सकता है?
यह दूसरे का पूरी तरह से उत्तर नहीं देता है:
<ब्लॉककोट डेटा-स्टार्ट="12566" डेटा-एंड ="12635">क्या यह हमारे द्वारा परीक्षण की जाने वाली हर चीज़ के लिए सही माप कॉन्फ़िगरेशन है?
कई कनेक्शन परिवारों को कवर करने वाली हार्नेस प्रयोगशाला पर विचार करें। केवल उपकरण-नियोजन उद्देश्यों के लिए, निम्नलिखित कार्य श्रेणियों की कल्पना करें:
ये <मजबूत डेटा-प्रारंभ ="12971" data-end = "13054">उदाहरणात्मक उपकरण-चयन मान, ऑटोमोटिव स्वीकृति आवश्यकताएँ नहीं.
मान लीजिए कि अधिकांश दैनिक नमूने 150 N से नीचे आते हैं जबकि एक बहुत छोटा समूह कई गुना अधिक संचालित होता है।
केवल सबसे बड़े नमूने के आसपास माप प्रणाली का चयन करने से यह अनदेखा किया जा सकता है कि मशीन का अधिकांश कार्य दिवस वास्तव में कहाँ व्यतीत होता है।
एक बेहतर चर्चा में ब्याज का सबसे कम बल, प्रत्येक टर्मिनल परिवार के लिए सामान्य कार्य सीमा, उच्चतम अपेक्षित वास्तविक बल और प्रत्येक श्रेणी में किए गए परीक्षणों की संख्या शामिल है।
उस प्रसार के आधार पर, प्रयोगशाला मूल्यांकन कर सकती है कि क्या एक लोड-सेल कॉन्फ़िगरेशन उपयुक्त है या क्या विभिन्न माप श्रेणियों पर विचार किया जाना चाहिए।
यहां उपयोगी इनपुट <मजबूत डेटा-स्टार्ट="13689" डेटा-एंड ="13722">अपेक्षित वास्तविक कार्य बल, न केवल एक ड्राइंग पर मुद्रित न्यूनतम पास मान।

प्रति दिन 500 परीक्षणों पर, नमूना प्रबंधन विनिर्देश का हिस्सा बन जाता
हैदिन में बीस बार इस्तेमाल किया जाने वाला परीक्षण स्टेशन कुछ अजीब कदमों को सहन कर सकता है।
प्रति दिन पांच सौ परीक्षणों पर, वही चरण उत्पादन समय बन जाते हैं।
एक पूर्ण चक्र में क्रॉसहेड मूवमेंट से अधिक शामिल है:
<मजबूत डेटा-स्टार्ट="14718" डेटा-एंड="14838">नमूने की पहचान करें → टर्मिनल लोड करें → ग्रिप करें और तार को संरेखित करें → परीक्षण चलाएं → नमूना निकालें → परिणाम को वर्गीकृत करें → डेटा रिकॉर्ड करें
कल्पना कीजिए कि लोडिंग और पोजिशनिंग के लिए प्रति नमूना 30 सेकंड की आवश्यकता होती है।
500 परीक्षणों में, जो अकेले चार घंटे से अधिक हैंडलिंग का प्रतिनिधित्व करता है।
प्रति नमूना प्रक्रिया को केवल 10 सेकंड कम करें और मोटे तौर पर <मजबूत डेटा-स्टार्ट="15049" डेटा-एंड ="15063">83 मिनट दैनिक कार्यभार से गायब हो
जाते हैं।यही कारण है कि केवल परीक्षण की गति बढ़ाना हमेशा थ्रूपुट बढ़ाने का सबसे प्रभावी तरीका नहीं होता है।
उच्च-मात्रा में दोहन QC में, व्यावहारिक लाभ आसान टर्मिनल एक्सेस, तेज़ स्थिरता परिवर्तन, दोहराने योग्य स्थिति, सुविधाजनक पकड़ संचालन और कम मैनुअल परिणाम हैंडलिंग से आ सकते हैं।
सबसे अच्छा उत्पादन सेटअप जरूरी नहीं कि वह सबसे तेज़ हो।
यह वह है जो परीक्षण की स्थिति से समझौता किए बिना पूरे परीक्षण चक्र से अनावश्यक कार्य को हटा देता है।
ऑटोमोटिव हार्नेस QC के लिए RS-8010A को कॉन्फ़िगर करना
कई ऑटोमोटिव वायर-हार्नेस पुल अनुप्रयोगों के लिए, इसमें शामिल बल संरचनात्मक तन्यता परीक्षण की तुलना में अपेक्षाकृत कम हैं।
द ITM-LAB RS-8010A सर्वो कंट्रोल यूनिवर्सल टेस्टिंग मशीन, <मजबूत डेटा-स्टार्ट="16468" डेटा-एंड ="16484">50 N से 5 kN की क्षमताओं में उपलब्ध है, इसलिए कई टर्मिनल के लिए मूल्यांकन करने और पुल-फोर्स का उपयोग करने के लिए एक मंच है अनुप्रयोगों।
हालाँकि, अकेले मशीन मॉडल को निर्दिष्ट करना परीक्षण प्रणाली को परिभाषित नहीं करता है।
कंडक्टर-टू-टर्मिनल एप्लिकेशन के लिए, कॉन्फ़िगरेशन एक उपयुक्त लोड सेल को वायर ग्रिप और टर्मिनल ज्यामिति से मेल खाने वाले संयम के साथ जोड़ सकता है। उपलब्ध परीक्षण स्थान और यात्रा को भी नमूने के अनुरूप होना चाहिए।
जहां कई टर्मिनल परिवार एक ही स्टेशन साझा करते हैं, स्थिरता पहुंच और बदलाव को बल सीमा के रूप में एक ही समय में माना जाना चाहिए।
आवश्यक डेटा भी भिन्न हो सकता है।
एक उत्पादन स्टेशन को मुख्य रूप से चरम बल और पास/विफल जानकारी की आवश्यकता हो सकती है। विकास, प्रक्रिया सत्यापन या समस्या निवारण कार्य बल-विस्थापन वक्र और देखे गए विफलता व्यवहार को बनाए रखने से लाभान्वित हो सकता है।
उदाहरण के लिए:
<मजबूत डेटा-स्टार्ट="17295" डेटा-एंड="17344">टर्मिनल A — 96 N — PASS — कंडक्टर पुल-आउट
इसमें इससे अधिक नैदानिक जानकारी शामिल है:
<मजबूत डेटा-प्रारंभ ="17390" डेटा-अंत ="17411">टर्मिनल A — PASS
इसका मतलब यह नहीं है कि प्रत्येक हार्नेस लाइन को एक जटिल डेटा सिस्टम की आवश्यकता होती है। इसका मतलब है कि स्टेशन को कॉन्फ़िगर करने से पहले आवश्यक आउटपुट को परिभाषित किया जाना चाहिए।
कम-बल हार्नेस QC स्टेशन के लिए, RS-8010A का मूल्यांकन उपयुक्त <मजबूत डेटा-स्टार्ट="17658" डेटा-एंड ="17718" >लोड सेल, वायर ग्रिप, टर्मिनल संयम और परीक्षण विधि के साथ किया जा सकता है। मल्टी-टर्मिनल प्रोग्राम के लिए, फिक्स्चर चेंजओवर और ऑपरेटर वर्कफ़्लो को मशीन के पहले से ही चयनित होने के बजाय एक ही कॉन्फ़िगरेशन के हिस्से के रूप में माना जाना चाहिए।
एक वास्तविक ऑटोमोटिव हार्नेस RFQ
इस अनुरोध पर विचार करें:
एप्लिकेशन को समझने के लिए पर्याप्त जानकारी है।
स्टेशन को ठीक से कॉन्फ़िगर करने के लिए अभी तक पर्याप्त नहीं है।
अगला उपयोगी दस्तावेज़ अक्सर कोई अन्य मशीन विनिर्देश नहीं होता है।
यह <मजबूत डेटा-स्टार्ट="18517" डेटा-एंड ="18534">टर्मिनल सूची है।
अब उपकरण चर्चा बहुत अधिक ठोस हो गई है।
यदि अधिकांश टर्मिनल परिवार समान कम-बल व्यवहार साझा करते हैं, जबकि केवल कुछ को ही काफी अधिक बलों की आवश्यकता होती है, तो लोड-सेल रणनीति का मूल्यांकन उस वितरण के आसपास किया जा सकता है।
यदि कई टर्मिनल समान ज्यामिति साझा करते हैं, तो सामान्य घटकों या विनिमेय आवेषण के लिए संयम रणनीति की समीक्षा की जा सकती है।
और यदि स्टेशन से एक दिन में 500 नमूनों को संसाधित करने की उम्मीद है, तो लोडिंग, फिक्स्चर चेंजओवर और डेटा हैंडलिंग परियोजना के औसत दर्जे के हिस्से बन जाते हैं।
यह एक सामान्य पुल परीक्षक से एक उपयोगी उत्पादन परीक्षण स्टेशन पर जाने के लिए आवश्यक जानकारी है।
हार्नेस पुल-फोर्स सिस्टम का अनुरोध करने से पहले क्या भेजना है
एक नए ऑटोमोटिव हार्नेस प्रोजेक्ट के लिए, वह जानकारी प्रदान करें जो केवल अधिकतम मशीन क्षमता के बजाय उत्पादन अनुप्रयोग को परिभाषित करती है।
सबसे उपयोगी इनपुट हैं:
<उल डेटा-स्टार्ट='19820'' डेटा-एंड ='20182'>Contact information
No. 32 Qiaoxin East Road, QiaotouTown, Dongguan City,Guangdong Province,China
Contact