
एक बुना हुआ कपड़ा 420 N.
अगला नमूना 487 N तक पहुंचता है।
तीसरा 391 N पर ऊपरी जबड़े के बगल में विफल रहता है।
क्या कपड़ा असंगत है?
शायद। लेकिन सामग्री को दोष देने से पहले, परीक्षण सेटअप को देखें।
हो सकता है कि एक नमूना फिसल गया हो। हो सकता है कि किसी अन्य ने पकड़ को थोड़ा ऑफ-एक्सिस में प्रवेश किया हो। तीसरा क्षतिग्रस्त हो सकता है जहां जबड़ा कपड़े से संपर्क करता है। और अगर प्रयोगशाला 25 मिमी की पट्टी से 50 मिमी की पट्टी में बदल जाती है, तो नमूने सीधे समकक्ष नहीं होते हैं।
यही वह चीज़ है जो अंतिम बल संख्या से पता चलता है कि कपड़े तन्यता परीक्षण को अधिक दिलचस्प बनाता है।
वर्तमान <मजबूत डेटा-स्टार्ट="818" डेटा-एंड="841">एएसटीएम डी5035-11(2024) <मजबूत डेटा-स्टार्ट="908" डेटा-एंड ="965">अधिकांश कपड़ा कपड़ों के ब्रेकिंग बल और बढ़ाव को निर्धारित करने के लिए रेवेल्ड-स्ट्रिप और कट-स्ट्रिप प्रक्रियाओं को शामिल करता है। रेवेल्ड-स्ट्रिप प्रक्रिया बुने हुए कपड़ों पर लागू होती है, जबकि कट-स्ट्रिप प्रक्रिया में गैर-बुना, महसूस किया गया, डूबा हुआ और लेपित कपड़े जैसी सामग्री शामिल होती है। विधि गीले परीक्षण के लिए भी प्रदान करती है।
लेकिन अकेले मानक संख्या आपको यह नहीं बताती है कि परीक्षण प्रणाली को कैसे कॉन्फ़िगर किया जाए।
आपको अभी भी प्रश्नों के अधिक व्यावहारिक सेट का उत्तर देने की आवश्यकता है:
आप किस कपड़े के निर्माण का परीक्षण कर रहे हैं? किस दिशा में? पट्टी कैसे तैयार की जानी चाहिए? नमूना वास्तव में बल के संदर्भ में कहां टूटेगा? आप इसे पर्ची या जबड़े की क्षति के बिना कैसे पकड़ेंगे? और टूटने से पहले कितना विस्तार होना चाहिए?
ये प्रश्न मशीन की क्षमता से पहले आने चाहिए।
एएसटीएम डी 5035 वास्तव में क्या मापता
हैआप अक्सर ASTM D5035 को <मजबूत डेटा-स्टार्ट="1712" डेटा-एंड ="1744">फैब्रिक तन्य शक्ति परीक्षण" के रूप में ऑनलाइन वर्णित देखेंगे।
यह समझने योग्य खोज भाषा है, लेकिन यह एक महत्वपूर्ण अंतर को धुंधला कर सकता है।
ASTM D5035 विशेष रूप से <मजबूत डेटा-स्टार्ट="1871" डेटा-एंड ="1904">स्ट्रिप नमूने का उपयोग करके बल और बढ़ाव को तोड़ने से संबंधित है।
मान लीजिए कि परीक्षण देता है:
<मजबूत डेटा-स्टार्ट="1956" डेटा-एंड ="1982">ब्रेकिंग फोर्स = 680 N
वह परिणाम परीक्षण स्थितियों के तहत परिभाषित कपड़े की पट्टी द्वारा किए गए बल का वर्णन करता है।
यह स्वचालित रूप से MPa में एक भौतिक तन्यता तनाव नहीं है।
यदि आप धातुओं या प्लास्टिक का परीक्षण करने के आदी हैं, तो उस अंतर को याद करना आसान है, जहां बल को आमतौर पर तन्यता तनाव की गणना करने के लिए मूल नमूना क्रॉस-अनुभागीय क्षेत्र द्वारा विभाजित किया जाता है।
फैब्रिक अलग है। यह यार्न, फाइबर, कोटिंग्स या बंधुआ सामग्री की एक संरचनात्मक असेंबली है। इसका निर्माण यांत्रिक प्रतिक्रिया का हिस्सा है।
बुने हुए कपड़े के लिए, परीक्षण केवल यह नहीं पूछ रहा है कि फाइबर सामग्री कितनी मजबूत है। यह यार्न की एक परिभाषित आबादी को लोड कर रहा है जबकि वे यार्न कपड़े के निर्माण के भीतर बातचीत करते हैं।
एएसटीएम नोट करता है कि कपड़े के बाहर समान संख्या में धागों की संयुक्त ताकत के साथ बुने हुए कपड़े के भीतर यार्न की प्रभावी ताकत की तुलना करने के लिए रेवेल्ड-स्ट्रिप परिणाम उपयोगी हो सकते हैं।
इसलिए भाषा सटीक रखें:
ब्रेक पर बल एक बल परिणाम है।
इसे केवल इसलिए सामान्य MPa मान में न बदलें क्योंकि परीक्षण तन्यता मशीन पर हुआ था।

रेवेल्ड स्ट्रिप या कट स्ट्रिप?
यह निर्णय लोड-सेल चयन से पहले आता है।
ASTM D5035 में <मजबूत डेटा-स्टार्ट="3570" डेटा-एंड ="3587">raveled-स्ट्रिप और <मजबूत डेटा-स्टार्ट="3592" डेटा-एंड ="3605">कट-स्ट्रिप प्रक्रियाएं, दोनों शामिल हैं, लेकिन वे एक ही नमूना तैयार करने के केवल दो सुविधाजनक तरीके नहीं हैं।
बुने हुए कपड़े के लिए, रेवेल्ड-स्ट्रिप प्रक्रिया सामान्य मार्ग है। एज यार्न को तब तक हटा दिया जाता है जब तक कि इच्छित नमूना चौड़ाई स्थापित न हो जाए।
यह परीक्षण पट्टी के माध्यम से चलने वाले यार्न के एक परिभाषित समूह को छोड़ देता है।
कट-स्ट्रिप प्रक्रिया का उपयोग <मजबूत डेटा-स्टार्ट="3960" डेटा-एंड ="4008">गैर-बुना, महसूस किया, डूबा हुआ और लेपित कपड़े, साथ ही कुछ बुने हुए सामग्री के लिए किया जाता है जिन्हें आसानी से नहीं किया जा सकता है। एएसटीएम उन कपड़ों पर कट-स्ट्रिप प्रक्रिया का उपयोग करने के खिलाफ चेतावनी देता है जिन्हें ठीक से घुमाया जा सकता है क्योंकि परीक्षण के दौरान किनारे के धागे सुलझना जारी रख सकते हैं।
एक बार जब आप नमूनों को संभालते हैं तो यह अंतर बहुत भौतिक हो जाता है।
नियंत्रित रेवेल्ड किनारों के साथ एक बुनी हुई पट्टी और सीधे चौड़ाई में काटी गई एक गैर-बुना पट्टी प्रयोगशाला से समान दिख सकती है। यांत्रिक रूप से, वे एक ही नमूना नहीं हैं।
इसीलिए एक उपकरण पूछताछ जो इसके साथ शुरू होती है:
<ब्लॉककोट डेटा-स्टार्ट='4528" डेटा-एंड ='4567'>हमें एक ASTM D5035 तन्यता परीक्षक की आवश्यकता है।
अभी भी अनुवर्ती कार्रवाई की आवश्यकता है:
<ब्लॉककोट डेटा-स्टार्ट="4595" डेटा-एंड ="4625">आप किस कपड़े का परीक्षण कर रहे हैं?
एक कपड़े के दो बहुत अलग परिणाम हो सकते
हैंएक बुने हुए कपड़े में जरूरी नहीं कि एक सार्वभौमिक "ब्रेकिंग फोर्स" हो।
दिशा मायने रखती है।
ताने की दिशा में नमूने लें और आप एक यार्न सिस्टम लोड कर रहे हैं। नमूना दिशा को घुमाएं और भरने या बाने की दिशा के साथ परीक्षण करें, और प्रतिक्रिया काफी भिन्न हो सकती है।
उदाहरण के लिए, एक बुने हुए औद्योगिक कपड़े के उत्पादन की कल्पना करें:
ताना: 820 N
भरना: 540 N
ये केवल उदाहरणात्मक मान हैं, लेकिन अंतर स्वयं आश्चर्यजनक नहीं होगा।
यार्न प्रकार, यार्न गिनती, समेटना, निर्माण और प्रसंस्करण सभी दिशात्मक व्यवहार में योगदान कर सकते हैं।
तो अगर कोई हमें बताता है:
<ब्लॉककोट डेटा-स्टार्ट='5716'' डेटा-एंड ='5760'>हमारा कपड़ा सामान्य रूप से लगभग 700 N पर टूटता है।
एक उपयोगी अगला प्रश्न है:
<ब्लॉककोट डेटा-स्टार्ट='5790' डेटा-एंड ='5815'>किस दिशा में?
यह जानकारी उपकरण चयन के लिए भी मायने रखती है।
यदि दोनों प्रमुख कपड़े दिशाएँ QC प्रोग्राम का हिस्सा हैं, तो लोड-सेल और ग्रिप कॉन्फ़िगरेशन को दोनों को कवर करने की आवश्यकता है - न कि केवल प्रारंभिक उपकरण चर्चा के दौरान जो भी नमूना परीक्षण किया गया हो।

50 मिमी परिणाम 2 × 2 मिमी परिणाम नहीं है
यह स्ट्रिप परीक्षण में की जाने वाली सबसे आसान गलतियों में से एक है।
मान लीजिए कि एक प्रयोगशाला सामान्य रूप से एक तैयार करती है:
<मजबूत डेटा-स्टार्ट="6795" डेटा-एंड="6826">25 मिमी (1 इंच) रेवेल्ड स्ट्रिप
एक कम-यार्न-गिनती वाला बुना हुआ कपड़ा आता है, और वह चौड़ाई पर्याप्त यार्न प्रदान नहीं कर सकती है।
इसलिए प्रयोगशाला एक का उपयोग करती है:
50 mm (2 इंच) पट्टी
अब कल्पना करें कि परीक्षण उत्पन्न होते हैं:
<मजबूत डेटा-स्टार्ट="7003" डेटा-एंड ="7029">25 मिमी नमूना → 410 N
<मजबूत डेटा-स्टार्ट="7031" डेटा-एंड ="7057">50 मिमी नमूना → 760 N
यह दूसरे परिणाम को सामान्य करने के लिए आकर्षक है:
760 ÷ 2 = 380 N
नहीं।
ASTM D5035 का कहना है कि जब नमूना चौड़ाई में <मजबूत डेटा-स्टार्ट="7225" डेटा-एंड ="7263">20 यार्न से कम हों, तो रेवेल्ड-स्ट्रिप प्रक्रिया की अनुशंसा नहीं की जाती है। यदि 20 मिमी की पट्टी में 25 यार्न प्राप्त नहीं किए जा सकते हैं, तो 50 मिमी की पट्टी का उपयोग किया जाना चाहिए।
इससे भी महत्वपूर्ण बात यह है कि एएसटीएम विशेष रूप से नोट करता है कि 50 मिमी नमूने का मनाया गया बल आम तौर पर <मजबूत डेटा-स्टार्ट="7446" डेटा-एंड ="7459" होता है>25 मिमी के नमूने पर देखे गए बल से दोगुना नहीं। इसलिए 50 मिमी परिणाम को गणितीय रूप से 25 मिमी परिणाम में समायोजित करने के बजाय देखे जाने की सूचना दी जाती है।
यह हमें कपड़े परीक्षण के बारे में कुछ उपयोगी बताता है:
<मजबूत डेटा-स्टार्ट="7662" डेटा-एंड ="7743">चौड़ाई परीक्षण की गई संरचना को बदलती है, न कि केवल गणना में गुणक।
यार्न के दो नाममात्र आसन्न समूह जरूरी नहीं कि दो स्वतंत्र 25 मिमी नमूनों की तरह व्यवहार करें, जो साथ-साथ काम करते हैं।
इसलिए परिणाम की रिपोर्ट करते समय नमूना संदर्भ को संरक्षित करें।
760 N 50 मिमी पट्टी पर गणितीय रूप से सुविधाजनक "380 N समतुल्य" की तुलना में अधिक सार्थक है जो परीक्षण ने वास्तव में कभी उत्पादन नहीं किया था।
पकड़ अक्सर परीक्षण का सबसे कठिन हिस्सा होती है
एक 5 kN फ्रेम में एक कपड़े के लिए बहुत क्षमता होती है जो सामान्य रूप से लगभग 600 N को तोड़ती है।
इसका मतलब यह नहीं है कि परीक्षण आसान है।
बहुत हल्के से दबाएं और नमूना जबड़े से बाहर निकल जाता है।
बहुत आक्रामक तरीके से क्लैंप करें और जहां पकड़ समाप्त होती है वहां कपड़ा विफल हो सकता है।
इसे थोड़ा टेढ़ा स्थापित करें और एक तरफ दूसरे से पहले भार उठाना शुरू कर देता है।
सब तीन स्थितियाँ अभी भी स्क्रीन पर पूरी तरह से विश्वसनीय संख्या उत्पन्न कर सकती हैं।
यही तो समस्या है।
<मजबूत डेटा-स्टार्ट="9036" डेटा-एंड ="9094">एक विश्वसनीय संख्या आवश्यक रूप से एक वैध परिणाम नहीं है।
ASTM D5035 इस व्यावहारिक समस्या को पहचानता है। विशेष रूप से मजबूत कपड़ों और ग्लास-फाइबर कपड़ों के लिए, नमूनों को क्लैंप में फिसलने या पकड़ने की क्रिया से क्षतिग्रस्त होने से रोकने के लिए सावधानी आवश्यक हो सकती है।
व्यवहार में, हम तीन चीजों की तलाश करते हैं।
सबसे पहले, नमूने को वहीं रहना चाहिए जहां इसे स्थापित किया गया था। यदि यह परीक्षण के दौरान स्लाइड करता है, तो नमूना विस्तार की तरह दिखने वाला हिस्सा वास्तव में पकड़ के अंदर आंदोलन हो सकता है।
दूसरा, जबड़ा स्वयं प्रमुख विफलता सर्जक नहीं बनना चाहिए।
एक नमूना जो बार-बार पकड़ के बगल में तुरंत टूट जाता है, जांच के योग्य है। अधिक क्लैंपिंग बल स्वचालित रूप से उत्तर नहीं है।
तीसरा, स्ट्रिप को सीधे लोड पथ में प्रवेश करने की आवश्यकता है।
एक कोण पर स्थापित एक कपड़े की पट्टी अपनी चौड़ाई में असमान रूप से लोड करना शुरू कर सकती है, जिससे परीक्षण के बहुत आगे बढ़ने से पहले दोहराव कठिन हो जाता है।
इसलिए उद्देश्य यह नहीं है:
अधिकतम पकड़ने वाला बल।
यह है:
एक नया विफलता तंत्र बनाए बिना अनियंत्रित गति को रोकने के लिए पर्याप्त संयम।
इसलिए कपड़ा पकड़ को मशीन का चयन करने के बाद जोड़े गए सहायक उपकरण के बजाय परीक्षण प्रणाली के हिस्से के रूप में माना जाना चाहिए।
इससे पहले कि आप कपड़े को दोष दें
उच्च स्कैटर का मतलब स्वचालित रूप से खराब सामग्री स्थिरता नहीं है।
जब कोई परिणाम गलत दिखता है, तो विफल नमूना और परीक्षण सेटअप अक्सर आपको बताते हैं कि कहां से शुरू करें।
यह एक नैदानिक चेकलिस्ट है, एएसटीएम स्वीकृति तालिका नहीं।
मुद्दा यह है कि उत्पादन निर्णय लेने से पहले एक <मजबूत डेटा-स्टार्ट="11603" डेटा-एंड ="11623">सामग्री विफलता को <मजबूत डेटा-स्टार्ट="11631" डेटा-एंड ="11654">परीक्षण-सिस्टम समस्या से अलग किया जाए।
ब्रेकिंग फोर्स और बढ़ाव कहानी के विभिन्न हिस्सों को बताते हैं
नमूना स्थापित है।
मशीन इसे बढ़ाना शुरू कर देती है।
कपड़े के आकार बदलते समय बल ऊपर उठता है।
अंततः, टूटना होता है।
बल माप उत्तर देता है:
<ब्लॉककोट डेटा-स्टार्ट = "11933" डेटा-एंड = "11969">स्ट्रिप में कितना लोड था?
बढ़ाव परिणाम उत्तर देता है:
<ब्लॉककोट डेटा-स्टार्ट="12003" डेटा-एंड ="12038">नमूना कितना बढ़ा?
वे संबंधित माप हैं, लेकिन वे विनिमेय नहीं हैं।
यह कपड़ा संरचनाओं के साथ विशेष रूप से महत्वपूर्ण हो जाता है क्योंकि विस्तार में वास्तविक यार्न विफलता से पहले कई तंत्र शामिल हो सकते हैं: कपड़े के आधार पर सीधा, यार्न पुनर्व्यवस्था, घटाव और कोटिंग्स या बंधुआ संरचनाओं का विरूपण।
दो कपड़े समान ब्रेकिंग बलों तक पहुंच सकते हैं और फिर भी बहुत अलग बल-विस्तार व्यवहार उत्पन्न कर सकते हैं।
इसलिए परीक्षण प्रणाली को कॉन्फ़िगर करते समय, इसके साथ न रुकें:
<ब्लॉककोट डेटा-स्टार्ट="12526" डेटा-एंड ="12550">अधिकतम बल = 800 N.
यह भी पूछें:
<ब्लॉककोट डेटा-स्टार्ट="12563" डेटा-एंड ="12612">टूटने से पहले हम कितने विस्तार की उम्मीद करते हैं?
and:
<ब्लॉककोट डेटा-स्टार्ट='12620" डेटा-एंड ='12696">लागू प्रक्रिया के लिए हमें किस बढ़ाव परिणाम की रिपोर्ट करने की आवश्यकता है?
उत्तर मशीन यात्रा, परीक्षण स्थान और माप रणनीति को प्रभावित करते हैं।
"मुझे किस गति में प्रवेश करना चाहिए?" से प्रारंभ न करें।
यह तन्यता परीक्षण में सबसे आम प्रश्नों में से एक है।
यह अक्सर बहुत जल्दी पूछा जाता है।
ASTM D5035 एक <मजबूत डेटा-स्टार्ट="12947" डेटा-एंड ="13007">स्थिर-दर-ऑफ-एक्सटेंशन (CRE) तन्यता परीक्षण मशीन पसंद करता है। यह विभिन्न सिद्धांतों पर काम करने वाली तन्यता मशीनों के परिणामों की सीधे तुलना करने के खिलाफ भी चेतावनी देता है।
जब तुलना परीक्षण के लिए विभिन्न प्रकार की मशीन का उपयोग किया जाता है, तो ASTM एक <मजबूत डेटा-स्टार्ट="13199" डेटा-एंड = "13234">20 ± 3 s निरंतर टाइम-टू-ब्रेक दृष्टिकोण की पहचान करता है। विवाद की स्थितियों में एक ही निरंतर-समय-से-ब्रेक की स्थिति तब तक लागू होती है जब तक कि खरीदार और आपूर्तिकर्ता अन्यथा सहमत न हों। उन शर्तों के तहत भी, एएसटीएम नोट करता है कि विभिन्न मशीन सिद्धांतों का डेटा अभी भी काफी भिन्न हो सकता है।
यह किसी असंबंधित प्रयोगशाला प्रक्रिया से क्रॉसहेड-स्पीड नंबर की प्रतिलिपि बनाने से अधिक उपयोगी है।
वास्तविक सेटअप पर विचार करने की आवश्यकता है:
<मजबूत डेटा-प्रारंभ ="13618" डेटा-अंत ="13642">लागू प्रक्रिया
<मजबूत डेटा-स्टार्ट="13644" डेटा-अंत ="13665">नमूना ज्यामिति
<मजबूत डेटा-स्टार्ट="13667" डेटा-एंड="13686">फैब्रिक प्रतिक्रिया
<मजबूत डेटा-स्टार्ट="13688" डेटा-एंड ="13709">मशीन सिद्धांत
<मजबूत डेटा-स्टार्ट="13711" डेटा-एंड="13748">ग्राहक या उत्पाद विनिर्देश
स्पीड सेटिंग विधि का हिस्सा है।
यह अपने आप में विधि नहीं है।
आपके कपड़े वास्तव में कहाँ टूटते हैं?
अब हम मशीन और लोड-सेल क्षमता के बारे में बात कर सकते हैं।
मान लीजिए कि एक QC प्रयोगशाला छह कपड़े परिवारों का परीक्षण करती है।
ऐतिहासिक ब्रेकिंग-बल परिणाम मोटे तौर पर होते हैं:
180 N से 2.1 kN
लेकिन हर दिन परीक्षण किए गए लगभग तीन चौथाई नमूने बीच में आते हैं:
350 और 900 N
A 5 kN फ्रेम अधिकतम अपेक्षित बल को कवर कर सकता है।
अच्छा।
लेकिन यह केवल एक प्रश्न का उत्तर देता है:
<ब्लॉककोट डेटा-स्टार्ट='14241'' डेटा-एंड ='14277'>क्या सिस्टम लोड ले जा सकता है?
यह पूरी तरह से उत्तर नहीं देता है:
<ब्लॉककोट डेटा-स्टार्ट = "14311" डेटा-एंड = "14385"><मजबूत डेटा-स्टार्ट="14313" डेटा-एंड="14385">प्रयोगशाला को हर दिन विश्वसनीय बल माप की आवश्यकता कहाँ होती है?
इसलिए हम दोनों जानना चाहते हैं:
<मजबूत डेटा-प्रारंभ ="14421" डेटा-अंत ="14447">अधिकतम अपेक्षित बल
और
सामान्य कार्य-बल वितरण
लोड सेल को कॉन्फ़िगर करते समय।
वही तर्क तब लागू होता है जब प्रयोगशाला केवल एक उत्पाद का परीक्षण करती है।
"5 kN से कम" लगभग उतना उपयोगी नहीं है:
<ब्लॉककोट डेटा-स्टार्ट="14638" डेटा-एंड ="14727">विशिष्ट नमूने 450 और 700 N के बीच टूटते हैं। हम कभी-कभी 900 N के आसपास मान देखते हैं।
अब हम जानते हैं कि परीक्षण वास्तव में कहाँ रहता है।

सूखा परिणाम या गीला परिणाम?
नमूना स्थिति रिपोर्ट के निचले भाग में भूली हुई रेखा नहीं बननी चाहिए।
ASTM D5035 <मजबूत डेटा-स्टार्ट="15542" डेटा-एंड ="15570">वातानुकूलित या गीली अवस्था में कपड़ों के परीक्षण के लिए प्रदान करता है।
यदि लागू आवश्यकता गीले परीक्षण की मांग करती है, तो पकड़ में प्रवेश करने वाली सामग्री कल परीक्षण किए गए वातानुकूलित नमूने से शारीरिक रूप से अलग है।
यह कपड़े की प्रतिक्रिया को प्रभावित कर सकता है और, सामग्री के आधार पर, यहां तक कि मनोरंजक इंटरफ़ेस पर इसका व्यवहार भी।
परिणाम के साथ स्थिति रिकॉर्ड करें।
और यदि वातानुकूलित और गीले दोनों परीक्षण कार्यक्रम का हिस्सा हैं, तो उपकरण आपूर्तिकर्ता को बताएं। वास्तविक नमूना स्थिति के लिए स्थिरता उपयुक्तता पर विचार किया जाना चाहिए - न कि केवल उद्धरण चरण के दौरान भेजा गया सूखा नमूना।
एक व्यावहारिक एएसटीएम डी5035 टेस्ट सिस्टम को क्या चाहिए?
इस बिंदु तक, उत्तर स्पष्ट होना चाहिए।
सिर्फ "एक तन्यता मशीन" नहीं।
पूर्ण सेटअप को परीक्षण को दोहराने योग्य बनाने की आवश्यकता है।
फ्रेम
इसे इच्छित कपड़ों के लिए पर्याप्त बल क्षमता, नियंत्रित विस्तार, परीक्षण स्थान और यात्रा प्रदान करनी चाहिए।
लोड सेल
इसे उस क्षेत्र के लिए समझ में आते हुए अपेक्षित बल को कवर करने की आवश्यकता होती है जहां नियमित परीक्षण वास्तव में होते हैं।
कपड़ा पकड़
उन्हें अनियंत्रित पर्ची के बिना और जबड़े के किनारे को पसंदीदा विफलता स्थान में बदले बिना नमूने को पकड़ने की आवश्यकता है।
माप और सॉफ्टवेयर
सिस्टम को प्रयोगशाला द्वारा आवश्यक आउटपुट का उत्पादन करने की आवश्यकता होती है, जिसमें ब्रेकिंग बल, बढ़ाव और बल-विस्तार वक्र शामिल हो सकते हैं, साथ ही रिपोर्टिंग के लिए आवश्यक नमूना और परीक्षण जानकारी।
सब उन निर्णयों में से कपड़े पर निर्भर करते हैं।
पहले फ्रेम का चयन करना और बाद में नमूने का पता लगाना पीछे की ओर है।
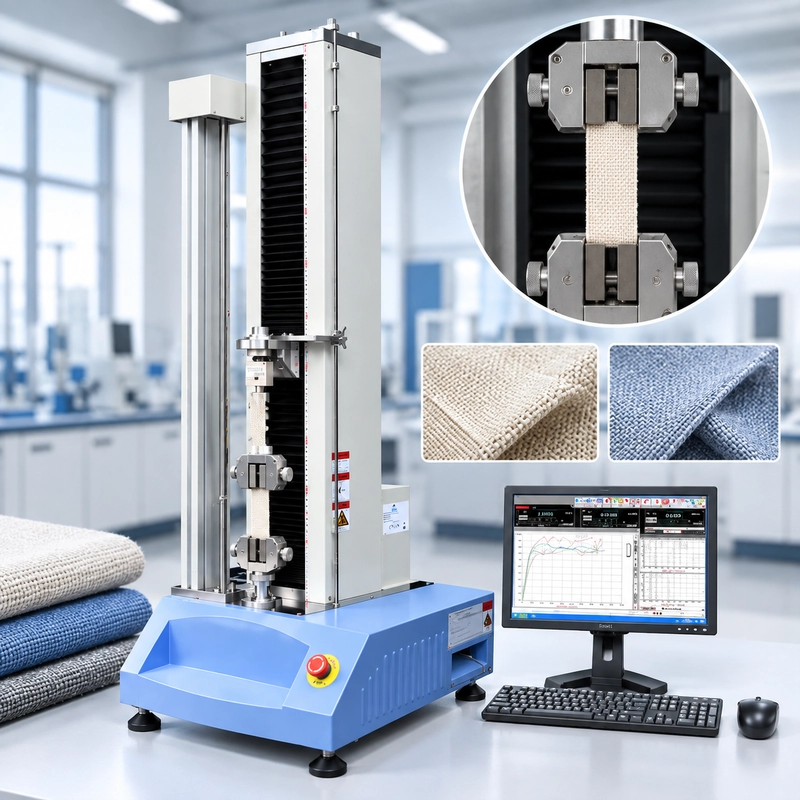
फैब्रिक परीक्षण के लिए आईटीएम-लैब आरएस-8010ए को कॉन्फ़िगर करना
निम्न से मध्यम-बल वाले कपड़ा कार्यक्रमों के लिए, ITM-LAB RS-8010A को स्ट्रिप तन्यता परीक्षण के लिए उपयुक्त टेक्सटाइल ग्रिप के साथ कॉन्फ़िगर किया जा सकता है।
RS-8010A प्लेटफ़ॉर्म फ़ोर्स कॉन्फ़िगरेशन को कवर करता है:
50 एन से 5 केएन
यह <मजबूत डेटा-स्टार्ट="17377" डेटा-एंड ="17384" करता है>इसका मतलब यह नहीं है कि एएसटीएम डी5035 को 5 केएन मशीन की आवश्यकता है।
इसका मतलब है कि प्लेटफ़ॉर्म को वास्तविक एप्लिकेशन के अनुसार उस सीमा के भीतर कॉन्फ़िगर किया जा सकता है।
RS-8010A को कॉन्फ़िगर करने से पहले, हम जो जानकारी प्राप्त करना चाहते हैं वह है:
- फैब्रिक निर्माण;
- raveled- या कट-स्ट्रिप आवश्यकता;
- नमूना चौड़ाई;
- ताना और/या भरने की दिशा;
- विशिष्ट ब्रेकिंग फोर्स;
- अधिकतम अपेक्षित ब्रेकिंग बल;
- अपेक्षित बढ़ाव;
- conditioned या गीला परीक्षण;
- प्रति दिन अनुमानित परीक्षण;
- कोई भी वर्तमान पर्ची या जबड़ा टूटने की समस्या।
उस जानकारी के साथ, फ़्रेम क्षमता अक्सर आसान हिस्सा होती है।
<मजबूत डेटा-स्टार्ट="17959" डेटा-एंड ="18057">लोड-सेल रेंज और टेक्सटाइल ग्रिपिंग वे जगह हैं जहां कॉन्फ़िगरेशन एप्लिकेशन-विशिष्ट हो जाता है।

एक यथार्थवादी उपकरण-चयन उदाहरण
इस पूछताछ पर विचार करें:
<मजबूत डेटा-स्टार्ट="18739" डेटा-एंड ="18752">सामग्री: बुना हुआ पॉलिएस्टर फैब्रिक
<मजबूत डेटा-स्टार्ट="18778" डेटा-एंड ="18789">विधि: ASTM D5035
<मजबूत डेटा-स्टार्ट='18803" डेटा-एंड ='18817'>प्रक्रिया: रेवेल्ड स्ट्रिप<बीआर डेटा-स्टार्ट='18831" डेटा-एंड='18834"><मजबूत डेटा-स्टार्ट='18834" डेटा-एंड ='18849'>दिशा-निर्देश: ताना + भरना<br डेटा-प्रारंभ = "18864" डेटा-अंत = "18867"><मजबूत डेटा-प्रारंभ = "18867" डेटा-अंत = "18894" >विशिष्ट ब्रेकिंग फोर्स: 350-650 एन<बीआर डेटा-स्टार्ट = "18904" डेटा-एंड = "18907" ><मजबूत डेटा-स्टार्ट = "18907" डेटा-एंड = "18928" >अपेक्षित अधिकतम उम: <800 एन<बीआर डेटा-स्टार्ट="18935" डेटा-एंड ="18938"><मजबूत डेटा-स्टार्ट="18938" डेटा-एंड ="18959">आवश्यक परिणाम: ब्रेकिंग फोर्स + बढ़ाव<br डेटा-स्टार्ट="18987" डेटा-एंड ="18990"><मजबूत डेटा-स्टार्ट="18990" डेटा-एंड ="19001">मात्रा: 120 नमूने/दिन
समझदार उपकरण निर्णय लेना शुरू करने के लिए यहां पर्याप्त जानकारी है।
पहली चीज जो हम <मजबूत डेटा-स्टार्ट="19126" डेटा-एंड ="19133" करेंगे>ऐसा नहीं करना है वह सीधे है:
<ब्लॉककोट डेटा-स्टार्ट='19159'' डेटा-एंड ='19174'>5 kN मशीन।
फ्रेम केवल एक टुकड़ा है।
क्योंकि यह बुना हुआ कपड़ा है, इसलिए लागू आवश्यकता के विरुद्ध रेवेल्ड-स्ट्रिप प्रक्रिया का मूल्यांकन किया जा सकता है। फिर हम स्वचालित रूप से यह मानने के बजाय नमूना चौड़ाई और यार्न की आबादी की पुष्टि करेंगे कि प्रत्येक नमूना 25 मिमी होना चाहिए।
अगला, बल देखें।
अधिकांश नमूनों की अपेक्षा 350 और 650 N के बीच होने की उम्मीद है, ऊपरी अपेक्षा 800 N से नीचे है।
यह हमें केवल यह कहने की तुलना में कार्य-बल वितरण की बेहतर तस्वीर देता है:
<p dir="auto" data-start="19646" data-end="19655"><strong data-start="19646" data-end="19655"><5 kNअब पकड़ को देखें।
यदि ग्राहक की वर्तमान समस्या 500 N पर नमूना पर्ची है, तो एक बड़ा फ्रेम इसे हल नहीं करेगा।
यदि नमूना बार-बार जबड़े पर 390 N पर टूटता है, तो विफलता को समझे बिना क्लैंपिंग दबाव बढ़ाने से समस्या और भी बदतर हो सकती है।
स्थिरता का मूल्यांकन वास्तविक कपड़े से करने की आवश्यकता है।
बढ़ाव की भी आवश्यकता है, इसलिए अपेक्षित नमूना विस्तार और माप विधि की पुष्टि करने की आवश्यकता है। उपलब्ध यात्रा और परीक्षण स्थान को परीक्षण को आराम से समायोजित करना चाहिए।
फिर एक संख्या है जिसका ब्रेकिंग फोर्स से कोई लेना-देना नहीं है:
120 नमूने/दिन
उस वॉल्यूम पर, ऑपरेटर वास्तविक तन्यता गति के बाहर पर्याप्त समय बिताता है:
<मजबूत डेटा-स्टार्ट="20347" डेटा-एंड ="20407">→ लोड को पहचानें → संरेखित करें → क्लैंप → परीक्षण करें → → रिकॉर्ड हटा दें
एक पकड़ जो तकनीकी रूप से सक्षम है लेकिन लोड करने में अजीब है, दैनिक उत्पादकता समस्या बन सकती है।
इस उदाहरण के लिए, एक <मजबूत डेटा-स्टार्ट="20527" डेटा-एंड ="20563">RS-8010A + उपयुक्त कपड़ा पकड़ इसलिए मूल्यांकन करने के लिए एक तार्किक प्रणाली है।
लेकिन यह निष्कर्ष चयन प्रक्रिया के अंत में आता है - शुरुआत नहीं।
एएसटीएम डी5035 फैब्रिक तन्यता परीक्षण प्रणाली चयन रोडमैप

उपकरण पूछताछ के साथ आपको क्या भेजना चाहिए?
आपको बीस-पृष्ठ विनिर्देश की आवश्यकता नहीं है।
एक उपयोगी पूछताछ छोटी हो सकती है।
<मजबूत डेटा-स्टार्ट="22015" डेटा-एंड ="22203" >फैब्रिक निर्माण, लागू D5035 प्रक्रिया, नमूना चौड़ाई, परीक्षण दिशा, अपेक्षित बल सीमा, आवश्यक बढ़ाव परिणाम, नमूना स्थिति और अनुमानित दैनिक परीक्षण मात्रा।
यदि पहले से ही कोई समस्या है, तो हमें वह भी दिखाएं।
एक नमूने की तस्वीर जो पकड़ से बाहर निकल गई, उस मशीन का वर्णन करने वाले दूसरे पैराग्राफ की तुलना में अधिक उपयोगी हो सकती है जो आपको लगता है कि आपको चाहिए।
एक नमूने के लिए भी यही सच है जो लगातार जबड़े के बगल में टूटता है।
<मजबूत डेटा-स्टार्ट="22467" डेटा-अंत ="22512">विफल नमूने में जानकारी है।
एएसटीएम डी 5035 अक्सर पूछे जाने वाले प्रश्न
एएसटीएम डी 5035 क्या परीक्षण करता है?
वर्तमान <मजबूत डेटा-स्टार्ट="22580" डेटा-एंड="22603">एएसटीएम डी5035-11(2024) गीले परीक्षण के प्रावधान के साथ, अधिकांश कपड़ा कपड़ों के ब्रेकिंग बल और बढ़ाव को निर्धारित करने के लिए रेवेल्ड-स्ट्रिप और कट-स्ट्रिप प्रक्रियाओं को कवर करता है।
एएसटीएम डी5034 और एएसटीएम डी5035 में क्या अंतर है?
ASTM D5035 <मजबूत डेटा-स्टार्ट="22843" डेटा-एंड ="22859">स्ट्रिप विधि को कवर करता है। एएसटीएम डी5034 में <मजबूत डेटा-स्टार्ट="22879" डेटा-एंड ="22916">ग्रैब और संशोधित-ग्रैब प्रक्रियाएं शामिल हैं। D5035 स्कोप विशेष रूप से उपयोगकर्ताओं को उन प्रक्रियाओं का उपयोग करके ब्रेकिंग बल और बढ़ाव निर्धारित करने के लिए D5034 पर निर्देशित करता है।
उन्हें केवल इसलिए विनिमेय नहीं माना जाना चाहिए क्योंकि दोनों को तन्यता परीक्षण उपकरण का उपयोग करके किया जा सकता है।
एक रेवेल्ड स्ट्रिप और कट स्ट्रिप में क्या अंतर है?
रेवेल्ड-स्ट्रिप प्रक्रिया बुने हुए कपड़ों पर लागू होती है। परीक्षण चौड़ाई स्थापित करने के लिए किनारे के धागे हटा दिए जाते हैं।
कट-स्ट्रिप प्रक्रिया गैर-बुने, महसूस किए गए, डूबा हुआ और लेपित कपड़ों सहित सामग्रियों पर लागू होती है, और इसका उपयोग बुने हुए कपड़ों के लिए भी किया जा सकता है जिन्हें आसानी से नहीं किया जा सकता है। एएसटीएम उन कपड़ों के लिए कट-स्ट्रिप दृष्टिकोण की अनुशंसा नहीं करता है जिन्हें उचित रूप से घुमाया जा सकता है क्योंकि परीक्षण के दौरान किनारे के धागे सुलझ सकते हैं।
क्या एएसटीएम डी5035 बुने हुए कपड़े के लिए उपयुक्त है?
एएसटीएम डी5035 को 11% से ऊपर उच्च खिंचाव वाले बुने हुए कपड़ों या अन्य कपड़ा कपड़ों के लिए अनुशंसित नहीं किया जाता है।
वैकल्पिक विधि का चयन करने से पहले लागू उत्पाद या ग्राहक विनिर्देश की जाँच की जानी चाहिए।
क्या मैं 50 मिमी स्ट्रिप परिणाम को 25 मिमी परिणाम में बदल सकता हूं?
केवल बल को दो से विभाजित करके नहीं।
ASTM D5035 में कहा गया है कि जब 25 मिमी की रेवेल्ड स्ट्रिप न्यूनतम 20 यार्न प्रदान नहीं कर सकती है, तो 50 मिमी स्ट्रिप का उपयोग किया जाना चाहिए। यह भी नोट करता है कि 50 मिमी नमूने का मनाया गया बल आम तौर पर 25 मिमी नमूने के बल से दोगुना नहीं होता है, इसलिए 50 मिमी परिणाम गणितीय रूप से 25 मिमी तक समायोजित होने के बजाय देखे गए रूप में रिपोर्ट किया जाता है।
मेरा कपड़ा पकड़ में क्यों टूटता रहता है?
संभावित कारणों में अत्यधिक स्थानीय मनोरंजक दबाव, एक अनुपयुक्त जबड़े की सतह, नमूना गलत संरेखण, या पकड़-प्रेरित तनाव एकाग्रता शामिल हैं।
ASTM विशेष रूप से क्लैंप स्लिप और ग्रिप क्षति को कुछ मजबूत और ग्लास-फाइबर कपड़ों के लिए विशेष सावधानी बरतने वाले मुद्दों के रूप में पहचानता है।
इसलिए बार-बार जबड़े क्षेत्र की विफलता की जांच की जानी चाहिए, बजाय इसके कि स्वचालित रूप से प्रतिनिधि कपड़े टूटने के रूप में स्वीकार किया जाए।
एएसटीएम डी 5035 के लिए कौन सी तन्यता परीक्षण मशीन उपयुक्त है?
केवल "ASTM D5035" कहकर परिभाषित कोई एकल मशीन क्षमता नहीं है।
चयन में अपेक्षित ब्रेकिंग बल, सामान्य कार्य-बल वितरण, कपड़े निर्माण, नमूना चौड़ाई, पकड़ की आवश्यकता, अपेक्षित बढ़ाव, यात्रा और दैनिक परीक्षण मात्रा पर विचार किया जाना चाहिए।
इसके कॉन्फ़िगर किए गए बल और यात्रा क्षमताओं के भीतर अनुप्रयोगों के लिए, ITM-LAB RS-8010A (50 N-5 kN) का मूल्यांकन उपयुक्त टेक्सटाइल ग्रिप के साथ किया जा सकता है।
मानक संख्या केवल प्रारंभिक बिंदु है
ASTM D5035 प्रयोगशाला को स्ट्रिप परीक्षण के लिए एक परिभाषित ढांचा देता है।
फैब्रिक यह निर्धारित करता है कि आगे क्या होता है।
एक बुने हुए कपड़े को एक रेवेल्ड स्ट्रिप की आवश्यकता हो सकती है।
एक नॉनवॉवन को कट स्ट्रिप की आवश्यकता हो सकती है।
एक ही रोल से नमूनों को ताना और भरना बहुत अलग ब्रेकिंग फोर्स पैदा कर सकता है।
एक कम-यार्न-गिनती वाले कपड़े को 25 मिमी से 50 मिमी तक ले जाने की आवश्यकता हो सकती है - और परिणामी बल को केवल दो से विभाजित नहीं किया जा सकता है।
एक फिसलन वाला कपड़ा फ्रेम क्षमता से अधिक महत्वपूर्ण पकड़ सकता है।
और हर दिन 120 नमूनों का परीक्षण करने वाली एक प्रयोगशाला में एक सप्ताह में पांच नमूने चलाने वाली R&D टीम से एक अलग उपकरण समस्या होती है।
तो शुरू करने के बजाय:
<ब्लॉककोट डेटा-स्टार्ट='25990" डेटा-एंड='26035'><मजबूत डेटा-स्टार्ट="25992" डेटा-एंड="26035">हमें किस आकार का तन्यता परीक्षक खरीदना चाहिए?
यहाँ से प्रारंभ करें:
<ब्लॉककोट डेटा-स्टार्ट='26050'' डेटा-एंड ='26092'>हम वास्तव में किस कपड़े का परीक्षण कर रहे हैं?
फिर बाहर की ओर काम करें:
<मजबूत डेटा-स्टार्ट="26114" डेटा-एंड="26285">कपड़ा निर्माण → पट्टी प्रक्रिया → दिशा → नमूना चौड़ाई → ब्रेकिंग फोर्स → कार्य सीमा →लोड सेल → टेक्सटाइल ग्रिप → बढ़ाव → परीक्षण की स्थिति → मशीन
कई निम्न-से-मध्यम-बल वाले फैब्रिक प्रोग्रामों के लिए, उस प्रक्रिया से <मजबूत डेटा-स्टार्ट="26362" डेटा-एंड ="26412">RS-8010A ठीक से चयनित कपड़ा पकड़ के साथ।
लेकिन मशीन चयन प्रक्रिया का परिणाम होनी चाहिए।
<मजबूत डेटा-प्रारंभ ="26479" डेटा-अंत ="26511">प्रारंभिक धारणा नहीं।
