
दो सीएफआरपी कूपन एक ही टुकड़े टुकड़े पैनल से आते हैं। दोनों की मोटाई 4 मिमी है।
एक का परीक्षण 64 मिमी समर्थन अवधि में किया जाता है। दूसरा 128 मिमी से अधिक।
एक ही सामग्री। समान मोटाई। वही सार्वभौमिक परीक्षण मशीन।
क्या रिपोर्ट की गई फ्लेक्सुरल स्ट्रेंथ समान होनी चाहिए?
आवश्यकरूप से नहीं।
एएसटीएम डी7264 समग्र लचीले परीक्षण में, स्पैन परीक्षण का हिस्सा है - न कि केवल एक स्थिरता सेटिंग। लोडिंग ज्यामिति या स्पैन-टू-मोटाई संबंध बदलें और आप कूपन के अंदर तनाव की स्थिति को बदल दें। विक्षेपण को मापने के तरीके को बदलें और आप कठोरता के परिणाम को बदल सकते हैं। इस बात पर ध्यान न दें कि नमूना वास्तव में कहां विफल हो गया और बल वक्र पर पूरी तरह से साफ चोटी भ्रामक हो सकती है।
यहीकारण है कि एएसटीएम डी7264 की स्थापना कूपन से शुरू होती है, मशीन से नहीं।
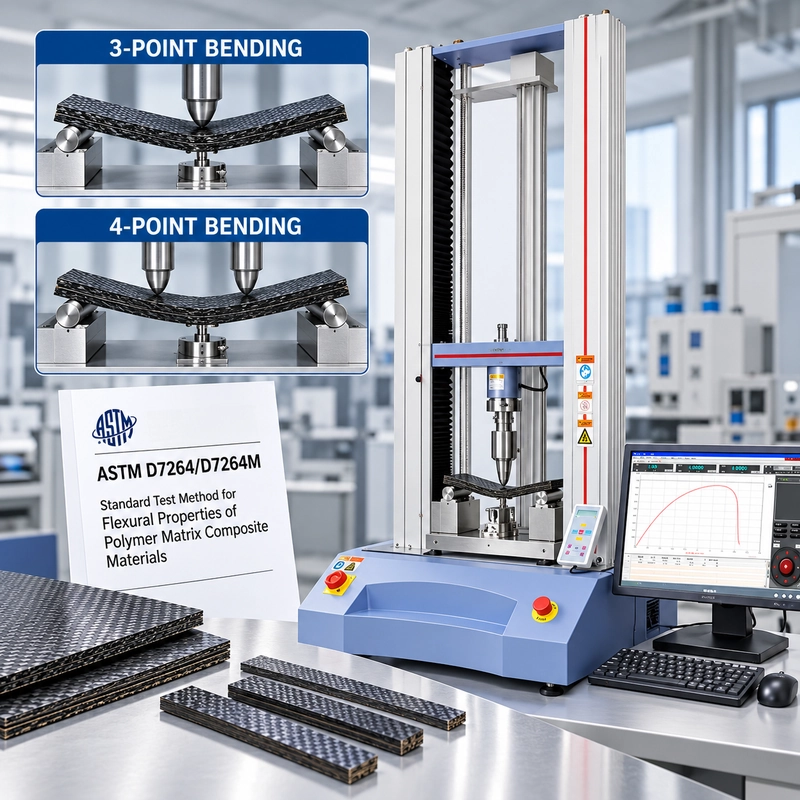
एएसटीएम डी7264/डी7264एम पॉलिमर मैट्रिक्स कंपोजिट, विशेष रूप से निरंतर-फाइबर-प्रबलित सामग्री के लचीले गुणों को कवर करता है। वर्तमान एएसटीएम डी7264/डी7264एम-26 में दो कॉन्फ़िगरेशन शामिल हैं: प्रक्रिया ए तीन-बिंदु लोडिंग का उपयोग करती है और प्रक्रिया बी चार-बिंदु लोडिंग का उपयोग करती है। एक मानक 32:1 स्पैन-टू-मोटाई अनुपात का उपयोग किया जाता है, जो इस विधि और सामान्य प्लास्टिक लचीले तरीकों जैसे एएसटीएम डी790 और एएसटीएम डी6272 के बीच महत्वपूर्ण अंतरों में से एक है।
यह मार्गदर्शिका इस बात पर केंद्रित है कि परीक्षण बेंच पर उन आवश्यकताओं का क्या अर्थ है: लोडिंग विधि नमूना प्रतिक्रिया को कैसे बदलती है, 32:1 क्यों मायने रखता है, विफलता स्थान आपको क्या बता सकता है, विक्षेपण संख्या कहां से आती है, और कूपन आवश्यकताओं को व्यावहारिक यूटीएम और स्थिरता कॉन्फ़िगरेशन में कैसे बदलें।
टुकड़े
टुकड़े के अंदर वास्तव में क्या हो रहा है?
एक फ्लेक्सुरल परीक्षण स्थिरता के बाहर से सरल दिखता है।
कूपन दो समर्थनों पर बैठता है। क्रॉसहेड चलता है। नमूना झुकता है।
टुकड़ेटुकड़े के अंदर, स्थिति अधिक जटिल है।
जैसे ही बीम झुकता है, एक बाहरी सतह को मुख्य रूप से संपीड़न में रखा जाता है जबकि विपरीत सतह को मुख्य रूप से तनाव में रखा जाता है। उनके बीच तटस्थ अक्ष है। अनुप्रस्थ कतरनी तनाव भी मोटाई के माध्यम से विकसित होते हैं।
एक सजातीय सामग्री के लिए, बीम सिद्धांत हमें इस तनाव वितरण का वर्णन करने का एक सुविधाजनक तरीका देता है। एक टुकड़े टुकड़े में मिश्रित के लिए, हालांकि, सामग्री स्वयं दिशात्मक और स्तरित है।
फाइबर अधिकांश अनुदैर्ध्य भार ले सकते हैं। मैट्रिक्स तनाव को स्थानांतरित करता है और सुदृढीकरण का समर्थन करता है। प्लाई के बीच इंटरफेस एक और संभावित क्षति पथ पेश करता है।
इसलिए कूपन के पास असफल होने का केवल एक ही तरीका नहीं है।
एक सीएफआरपी नमूना एक चेहरे पर तन्यता फाइबर फ्रैक्चर, दूसरे पर संपीड़न क्षति, प्लाई के बीच प्रदूषण, या टुकड़े टुकड़े के माध्यम से कतरनी से संबंधित क्षति विकसित कर सकता है। लोडिंग नाक के नीचे स्थानीय संपर्क पूरी तरह से एक और विफलता तंत्र पेश कर सकता है।
यही पहला कारण है कि यूटीएम द्वारा दर्ज किए गए उच्चतम बल की व्याख्या कभी भी अलग-थलग नहीं की जानी चाहिए।
एएसटीएम डी7264 प्रक्रिया ए बनाम प्रक्रिया बी
एएसटीएम डी7264 प्रयोगशाला को दो लोडिंग व्यवस्था देता है।
प्रक्रिया ए तीन-बिंदु झुकने वाली है।
नमूना दो बिंदुओं पर समर्थित है और स्पैन के केंद्र में एक नाक द्वारा लोड किया गया है।
प्रक्रिया बी चार-बिंदु झुकने वाला है।
नमूना फिर से दो बाहरी समर्थनों पर बैठता है, लेकिन बल को दो लोडिंग नाक के माध्यम से पेश किया जाता है। D7264 के लिए, उन लोडिंग पॉइंट्स के बीच की दूरी सपोर्ट स्पैन का आधा है।
वे एक ही संख्या प्राप्त करने के लिए केवल दो स्थिरता शैलियाँ नहीं हैं।
तीन-बिंदु झुकने अधिकतम क्षण को केंद्रित करता है
एकल केंद्र लोडिंग नाक के साथ, अधिकतम झुकने का क्षण केंद्र में होता है।
इसका मतलब है कि सबसे अधिक तनावग्रस्त क्षेत्र एक स्थिति के आसपास दृढ़ता से स्थानीयकृत है।
यदि टुकड़े टुकड़े का सबसे कमजोर महत्वपूर्ण दोष कूपन के साथ कहीं और है, तो वह दोष कभी भी उसी अधिकतम झुकने के क्षण का अनुभव नहीं कर सकता है।
चार-बिंदु झुकने से एक बड़े क्षेत्र का पता चलता है
चार-बिंदु विन्यास में दो लोडिंग नाक के बीच, नमूना अधिकतम झुकने वाले क्षण के क्षेत्र का अनुभव करता है।
यह सामग्री की एक बड़ी लंबाई को सबसे गंभीर झुकने की स्थिति में उजागर करता है।
मिश्रित सामग्रियों के लिए, यह अंतर मायने रखता है।
voids, स्थानीय फाइबर लहराती, राल-समृद्ध क्षेत्र, प्लाई दोष और अन्य सामग्री विविधताएं आसानी से प्रत्येक कूपन के सटीक केंद्र में नहीं होती हैं। एक बड़ा, अत्यधिक तनावग्रस्त क्षेत्र नमूने के एक बड़े हिस्से में दोषों को विफलता को प्रभावित करने का अवसर देता है।
यह प्रक्रिया बी को स्वाभाविक रूप से "बेहतर" नहीं बनाता है।
यह इसे अलग बनाता है।
एएसटीएम नोट करता है कि प्रक्रिया ए और प्रक्रिया बी थोड़ा अलग संपत्ति मूल्यों का उत्पादन कर सकते हैं। जब परिणामों की तुलना की जा रही है, तो तुलना के दौरान एक ही प्रक्रिया का उपयोग किया जाना चाहिए।
यदि कोई ग्राहक ड्राइंग प्रक्रिया ए निर्दिष्ट करता है, तो प्रक्रिया ए का उपयोग करें।
यदि किसी आंतरिक अनुसंधान एवं विकास कार्यक्रम में कोई विकल्प है, तो चयनित प्रक्रिया का दस्तावेजीकरण करें और इसे सामग्री, बैचों और कंडीशनिंग समूहों के बीच सुसंगत रखें।
<आईएमजी एसआरसी="https://v7-upload.digoodcms.com/website_157/2026-10-06/6ac4902ba6b70-ASTM डी7264 3 पॉइंट बनाम 4 पॉइंट कम्पोजिट फ्लेक्सुरल टेस्टिंग.वेबपी" चौड़ाई="960" ऊंचाई="640" alt="एएसटीएम डी7264 3 पॉइंट बनाम 4 पॉइंट कम्पोजिट फ्लेक्सुरल टेस्टिंग">
32:1 का अनुपात काम कर रहा है
मानक एएसटीएम डी7264 कॉन्फ़िगरेशन के लिए:
समर्थन अवधि/नमूना मोटाई = 32:1
या:
एल = 32 घंटे
कहापे:
L = समर्थन अवधि
h = नमूना मोटाई
एएसटीएम इस 32:1 अनुपात को डी7264 और एएसटीएम डी790/डी6272 के बीच अंतर के रूप में पहचानता है, जहां एक मानक 16:1 स्पैन-टू-मोटाई अनुपात का उपयोग किया जाता है। D7264 का उद्देश्य लंबी-बीम लचीले व्यवहार का मूल्यांकन करना है, जबकि ASTM D2344/D2344M शॉर्ट-बीम ताकत को संबोधित करता है।
यहक्यों मायने रखता है?
क्योंकि झुकना और कतरनी हर अवधि में समान रूप से योगदान नहीं देते हैं।
नमूने की मोटाई के सापेक्ष अवधि को कम करें और अनुप्रस्थ कतरनी अधिक महत्वपूर्ण हो जाती है। सापेक्ष अवधि बढ़ाएं और प्रतिक्रिया अधिक झुकने वाली हावी हो जाती है।
यह टुकड़े टुकड़े में कंपोजिट के साथ विशेष रूप से महत्वपूर्ण है क्योंकि बाहरी फाइबर लचीली स्थिति तक पहुंचने से पहले एक इंटरलामिनर कतरनी विफलता हो सकती है, परीक्षण की जांच करने का इरादा था।
इसलिए जब कोई ऑपरेटर समर्थन को समायोजित करता है, तो वह समायोजन केवल कूपन को फिट नहीं बना रहा है।
यह यांत्रिक परीक्षण की स्थिति का परिभाषित हिस्सा है।
एक त्वरित उदाहरण
2 मिमी टुकड़े टुकड़े के लिए:
32 × 2 = 64 मिमी
4 मिमी टुकड़े टुकड़े के लिए:
32 × 4 = 128 मिमी
6 मिमी टुकड़े टुकड़े के लिए:
32 × 6 = 192 मिमी
वह सरल प्रगति हमें उपकरण चयन के बारे में भी कुछ बताती है।
यदि कोई प्रयोगशाला 2 से 6 मिमी मोटी कूपन का परीक्षण करने की योजना बना रही है, तो झुकने वाली स्थिरता को संबंधित समर्थन स्पैन को समायोजित करने की आवश्यकता होती है। एक स्थिरता जो शारीरिक रूप से 100 मिमी पर रुकती है, 2 मिमी नमूने के लिए पूरी तरह से प्रयोग करने योग्य हो सकती है और समान 32: 1 स्थिति के तहत 4 मिमी और 6 मिमी नमूनों के लिए अनुपयुक्त हो सकती है।
यदि कोई आपूर्तिकर्ता केवल प्राप्त करता है:
"हमें एएसटीएम डी7264 स्थिरता की आवश्यकता है।
स्थिरता को सही ढंग से कॉन्फ़िगर करने के लिए अभी भी पर्याप्त जानकारी नहीं है।
कमसे कम, हम जानना चाहते हैं कि इसमें कौन से नमूने जा रहे हैं।
<आईएमजी एसआरसी="https://v7-upload.digoodcms.com/website_157/2026-10-06/6ac4909642061-ASTM डी7264 32 से 1 स्पैन मोटाई अनुपात समग्र फ्लेक्सुरल टेस्ट.वेबपी" चौड़ाई="960" ऊंचाई="640" alt="एएसटीएम डी7264 32 से 1 स्पैन मोटाई अनुपात समग्र लचीला परीक्षण">
एक 4 मिमी सीएफआरपी कूपन: कार्य उदाहरण
प्रक्रिया ए का उपयोग करके परीक्षण किए गए आयताकार सीएफआरपी कूपन पर विचार करें।
उदाहरण के लिए, मान लें:
चौड़ाई, b = 13.0 mm
मोटाई, एच = 4.00 मिमी
समर्थन अवधि, एल = 128 मिमी
पीक लोड, पी = 1,200 एन
तीन-बिंदु झुकने में एक आयताकार नमूने के लिए, बाहरी-सतह लचीला तनाव संबंध परिचित रूप लेता है:
σf = 3PL/2bh²
उदाहरण मानों को प्रतिस्थापित करना:
σf = (3 × 1,200 × 128) / (2 × 13 × 4²)
जो लगभग देता है:
σf = 1,108 एमपीए
या:
1.11 जीपीए
वह संख्या उपयोगी है, लेकिन गणना से कुछ और पता चलता है जिसे अनदेखा करना आसान है।
हरको देखें:
एच²
मोटाई चुकता है।
अब मान लीजिए कि वास्तविक नमूना 4.00 मिमी मोटा है, लेकिन गणना में 4.10 मिमी दर्ज किया गया है।
बाकी सब कुछ वैसा ही रहता है।
4.10 मिमी का उपयोग करना:
σf ≈ 1,054 एमपीए
रिपोर्ट किया गया तनाव लगभग से चला गया है:
1,108 एमपीए → 1,054 एमपीए
लगभग 4.9% का अंतर।
मशीन में कुछ भी नहीं बदला।
चरम बल में कुछ भी नहीं बदला।
टुकड़ेटुकड़े में कुछ भी नहीं बदला।
केवल मोटाई का मान 0.10 मिमी बदल गया।
यही कारण है कि हम अकेले नाममात्र ड्राइंग मोटाई के आसपास D7264 रिपोर्ट नहीं बनाएंगे। विधि द्वारा आवश्यक कूपन को मापें और तुलना में आयामी माप अभ्यास को सुसंगत रखें।
पतले मिश्रित टुकड़े टुकड़े के लिए, नमूना मेट्रोलॉजी यांत्रिक परीक्षण का हिस्सा है।
परीक्षण शुरू होने से पहले फाइबर दिशा उत्तर बदल सकती है
दो कूपन में समान बाहरी आयाम हो सकते हैं और फिर भी यंत्रवत् बहुत अलग सामग्री प्रणालियों का प्रतिनिधित्व करते हैं।
एक यूनिडायरेक्शनल लैमिनेट पर विचार करें।
एक नमूना मुख्य रूप से फाइबर दिशा के साथ कटा हुआ है और इसके लिए एक कट अनुप्रस्थ उसी तरह से लचीला भार नहीं ले जाता है।
अधिकजटिल लेअप के साथ भी यही समस्या सामने आती है।
एक [0°]-प्रभुत्व वाले टुकड़े टुकड़े, एक [90 °] -प्रभुत्व वाले टुकड़े टुकड़े, एक क्रॉस-प्लाई निर्माण और एक अर्ध-आइसोट्रोपिक टुकड़े टुकड़े को विनिमेय के रूप में नहीं माना जाना चाहिए क्योंकि सभी चार कूपन "सीएफआरपी" से बने हैं।
यही कारण है कि एक उपयोगी समग्र परीक्षण रिपोर्ट को यह पहचानने के लिए पर्याप्त जानकारी संरक्षित करनी चाहिए कि वास्तव में क्या परीक्षण किया गया था।
अकेले सामग्री पदनाम पर्याप्त नहीं हो सकता है।
कार्यक्रम के आधार पर, उपयोगी जानकारी में टुकड़े टुकड़े निर्माण, लेअप पदनाम, पैनल के सापेक्ष नमूना अभिविन्यास, मोटाई, चौड़ाई, कंडीशनिंग स्थिति, परीक्षण प्रक्रिया और समर्थन अवधि शामिल हो सकती है।
यदि एक बैच को अनुदैर्ध्य रूप से और दूसरे को अनुप्रस्थ रूप से काटा गया था, तो उत्कृष्ट मशीन दोहराव एक खराब तुलना को नहीं बचाएगी।
अगर यह यहां टूट जाता है, तो पूछें कि क्यों
बल-विक्षेपण वक्र पर एक साफ चोटी आश्वस्त करने वाली लगती है।
टूटा हुआ कूपन कम से कम उतना ही ध्यान देने योग्य है।
इच्छित उच्च-झुकने वाले क्षेत्र में तोड़ें
यहजांचकर शुरू करें कि किस सतह ने विफलता की शुरुआत की और फ्रैक्चर कैसा दिखता है।
तन्यता फाइबर फ्रैक्चर, संपीड़न क्षति और मैट्रिक्स और फाइबर विफलता के संयोजन सभी टुकड़े टुकड़े वास्तुकला के आधार पर प्रकट हो सकते हैं।
अपेक्षित क्षेत्र में विफलता परीक्षण के हर पहलू को स्वचालित रूप से मान्य नहीं करती है, लेकिन यह केवल अधिकतम बल रिकॉर्ड करने की तुलना में बहुत अधिक जानकारीपूर्ण है।
लोडिंग नाक के ठीक नीचे क्षति
संपर्क क्षेत्र को करीब से देखें।
यदि इच्छित लचीली विफलता विकसित होने से पहले टुकड़े टुकड़े नाक के नीचे स्थानीय रूप से कुचल जाते हैं, तो मापा शिखर को संपर्क क्षति द्वारा नियंत्रित किया जा सकता है।
यह वही प्रश्न नहीं है:
"फ्लेक्सर में यह टुकड़े टुकड़े कितना मजबूत है?"
प्लाई के बीच एक लंबा विभाजन
टुकड़ेटुकड़े के साथ चलने वाला एक दृश्यमान विभाजन प्रदूषण या इंटरलामिनर भागीदारी का संकेत दे सकता है।
पूछें कि क्या उस क्षति को नियंत्रित करने से पहले वांछित लंबी-बीम लचीली प्रतिक्रिया तक पहुंच गई थी।
किसी समर्थन के करीब विफलता
केवल पीक लोड को न बचाएं और अगले कूपन पर जाएं।
अवधि, नमूना स्थिति, समर्थन संपर्क, संरेखण और नमूने की जांच करें।
गलत जगह पर बार-बार होने वाली विफलता सेटअप के बारे में जानकारी है।
जब नमूना कहीं अप्रत्याशित रूपसे टूट जाता है, तो संख्या की व्याख्या करने से पहले स्थान की जांच करें।

जब एक उच्च पीक लोड एक बदतर परीक्षा हो सकती
हैदो नाममात्र समान कूपन की कल्पना करें।
कूपन ए पहुंचता है:
1.20 केएन
और इच्छित उच्च-झुकने वाले क्षेत्र में विफल रहता है।
कूपन बी पहुंचता है:
1.28 केएन
लेकिन निरीक्षण से पता चलता है कि लोडिंग नाक के ठीक नीचे गंभीर स्थानीयकृत कुचल रहा है।
किस कूपन ने उच्च वैध लचीली ताकत का प्रदर्शन किया?
उत्तर केवल 1.20 बनाम 1.28 kN से स्थापित नहीं किया जा सकता है ।
कूपन बी ने बड़ी मशीन रीडिंग का उत्पादन किया। इसने इस बात के सबूत भी पेश किए कि एक अलग विफलता तंत्र ने उस रीडिंग को नियंत्रित किया हो सकता है।
यह अंतर तब मायने रखता है जब परीक्षण सॉफ़्टवेयर स्वचालित रूप से अधिकतम बल, अधिकतम तनाव और पास/असफल परिणामों वाली रिपोर्ट बनाता है।
एक संख्यात्मक रिपोर्ट आंतरिक रूप से सुसंगत हो सकती है और फिर भी परीक्षण से सबसे महत्वपूर्ण नैदानिक अवलोकन को छोड़ सकती है।
समग्र लचीलेपन के लिए, वक्र को बचाएं।
लेकिन कूपन को देखो।
द कर्व की एक कहानी भी है
विफलता निरीक्षण को बल-विक्षेपण वक्र को प्रतिस्थापित नहीं करना चाहिए। दोनों एक साथ हैं।
एक परीक्षण की शुरुआत में, एक छोटा बैठने का क्षेत्र नमूना के रूप में दिखाई दे सकता है, समर्थन और लोडिंग नाक पूर्ण संपर्क स्थापित
करती है।वक्र का मुख्य बढ़ता हुआ हिस्सा कूपन और परीक्षण प्रणाली की संरचनात्मक प्रतिक्रिया को दर्शाता है।
अपेक्षित रैखिक प्रतिक्रिया से प्रस्थान क्षति या गैर-रेखीय व्यवहार की शुरुआत का संकेत दे सकता है।
अचानक फ्रैक्चर के साथ एक तेज लोड ड्रॉप हो सकता है।
अधिकधीरे-धीरे पोस्ट-पीक कमी हो सकती है क्योंकि क्षति उत्तरोत्तर विकसित होती है।
कुछ लैमिनेट्स एक साफ ब्रेक के बजाय कई लोड ड्रॉप का उत्पादन करते हैं क्योंकि अलग-अलग प्लाई या इंटरफेस विफल हो सकते हैं जबकि शेष संरचना लोड ले जाना जारी रखती है।
यह उपयोगी नैदानिक जानकारी है।
यदि कूपन का एक समूह बार-बार एक सहज, दोहराने योग्य प्रतिक्रिया उत्पन्न करता है, जबकि दूसरा शुरुआती असंतुलन और बड़े बिखराव को दिखाता है, तो अंतर जांच के योग्य है, भले ही उनकी औसत शिखर शक्ति समान दिखे।
इसलिए वक्र को एक अधिकतम मूल्य के लिए एक मार्ग से अधिक माना जाना चाहिए।
वह विक्षेपण संख्या कहां से आई?
परीक्षण रिपोर्ट खोलें और विक्षेपण कॉलम ढूंढें।
कठोरता या मापांक गणना के लिए इसका उपयोग करने से पहले, एक प्रश्न पूछें:
इसे कहाँ मापा गया था?
यूटीएम जानता है कि उसके मूविंग क्रॉसहेड या एक्चुएटर ने कितनी दूर तक यात्रा की है।
उस आंदोलन में नमूना झुकने से अधिक हो सकता है।
इसमें मशीन अनुपालन, स्थिरता विरूपण, संपर्क बैठने और जिस तरह से कूपन समर्थन और लोडिंग नाक के खिलाफ घूमता है, उसका योगदान शामिल हो सकता है।
नमूनेपर सीधे लिया गया एक विस्थापन माप एक अलग प्रश्न का उत्तर देने की कोशिश कर रहा है: परिभाषित माप स्थान पर नमूना स्वयं कितना विक्षेपित हुआ?
वे संख्याएँ स्वचालित रूप से समान नहीं होती हैं।
इस अंतर का एक साधारण आंतरिक परीक्षण पर बहुत कम प्रभाव पड़ सकता है जिसका एकमात्र उद्देश्य एक निश्चित सेटअप के तहत अधिकतम बल की तुलना करना है।
यह तब और अधिक महत्वपूर्ण हो जाता है जब आवश्यक परिणाम बल-विक्षेपण प्रतिक्रिया के ढलान पर निर्भर करता है।
यही कारण है कि "मशीन में विस्थापन माप है" एक फ्लेक्सुरल मापांक परीक्षण को कॉन्फ़िगर करते समय एक पूर्ण उत्तर नहीं है।
प्रत्येक आधुनिक इलेक्ट्रोमैकेनिकल यूटीएम अपनी गति को मापता है।
इंजीनियरिंग प्रश्न है:
गणना के लिए किस विस्थापन की आवश्यकता होती है?
जब एएसटीएम डी7264 परिणाम सही नहीं दिखते
एक पुन: प्रसारण केवल तभी उपयोगी होता है जब सेटअप पहले से ही सही हो। जब एक ही असामान्य व्यवहार दिखाई देता रहता है, तो नैदानिक जानकारी के रूप में पैटर्न का उपयोग करें।
| आप क्या देखते हैं | पहले क्या जांचना है |
|---|---|
| ताकत लगातार उम्मीद से कम है | वास्तविक आयाम, समर्थन अवधि, नमूना अभिविन्यास और विफलता मोड |
| से पहले प्रदूषण | स्पैन/मोटाई संबंध, टुकड़े टुकड़े की गुणवत्ता और किनारे की स्थिति |
| लोडिंग नाक के नीचे कुचलना | संपर्कज्यामिति, नमूना सतह और क्या स्थानीय संपर्क विफलता को नियंत्रित कर रहा है |
| मापांक भिन्न होता है जबकि शिखर बल अपेक्षाकृत स्थिर होता है | विक्षेपण चैनल, बैठने, मोटाई इनपुट और स्थिरता/मशीन अनुपालन |
| बड़ा कूपन-टू-कूपन स्कैटर | लेअप, फाइबर दिशा, पैनल स्थान, मोटाई और नमूना तैयार करना |
| सार्थक भार विकसित होने से पहले प्रारंभिक आंदोलन | बैठने, शून्य करने और स्थिरता संपर्क |
| विफलता बार-बार एक समर्थन के पास होती है | अवधि, स्थिति, संरेखण, संपर्क और स्थानीय दोष |
| प्रक्रिया A और B अलग-अलग मान देते हैं | दो प्रक्रियाओं को एक सीधी तुलना में न मिलाएं |
| D7264 परिणाम D790 डेटा से भिन्न है | सुदृढ़ करना है कि दो अलग-अलग परीक्षण विधियों को समकक्ष के रूप में नहीं माना जा रहा है |
अंतिम दो बिंदु विशेष रूप से महत्वपूर्ण होते हैं जब प्रयोगशालाओं को ऐतिहासिक डेटा विरासत में मिलता है।
"लचीली ताकत" मूल्यों से भरी एक स्प्रेडशीट जरूरी नहीं कि एक तुलनीय डेटासेट हो।
आपको यह जानने की जरूरत है कि उन मूल्यों का उत्पादन कैसे किया गया था।
एएसटीएम डी7264 बनाम डी790 बनाम डी6272 बनाम डी2344
सब चार विधियों में झुकना या बीम-प्रकार की लोडिंग शामिल है। वे विनिमेय नहीं हैं।
| स्टैंडर्ड | मुख्य अनुप्रयोग | लोडहो रहा है | मुख्य अंतर |
|---|---|---|---|
| एएसटीएम डी7264/डी7264एम | पॉलिमर मैट्रिक्स कंपोजिट | 3-बिंदु या 4-बिंदु | लंबी-बीम मिश्रित लचीले गुण; मानक 32: 1 स्पैन/मोटाई अनुपात |
| एएसटीएम डी790 | प्लास्टिक और इन्सुलेट सामग्री | 3-बिंदु | प्लास्टिक लचीले गुण; मानक ज्यामिति आमतौर पर 16: 1 का उपयोग करती है |
| एएसटीएम डी6272 | प्लास्टिक | 4-बिंदु | चार-बिंदु प्लास्टिक लचीला परीक्षण |
| एएसटीएम डी2344/डी2344एम | पॉलिमर मैट्रिक्स कंपोजिट | शॉर्ट-बीम लोडिंग | शॉर्ट-बीम स्ट्रेंथ/इंटरलामिनार-सेंसिटिव रिस्पॉन्स |
एक झुकने वाली स्थिरता परीक्षण विधि को परिभाषित नहीं करती है।
एक ही सार्वभौमिक परीक्षण मशीन D7264 और D790 चलाने में सक्षम हो सकती है, लेकिन D790 सेटअप D7264 परीक्षण नहीं बन जाता है क्योंकि मशीन दोनों नमूनों को मोड़ सकती है।
सामग्री, नमूना ज्यामिति, अवधि और लोडिंग प्रक्रिया अभी भी मायने रखती है।
यूटीएम को वास्तव में क्या करने की आवश्यकता है
अब हम उपकरण का चयन कर सकते हैं।
ध्यान दें कि चर्चा में मशीन की क्षमता कितनी देर से दिखाई देती है।
यह जानबूझकर किया गया है।
एएसटीएम डी7264 के लिए, एक उपयोगी प्रणाली को चार चीजों को अच्छी तरह से करने की आवश्यकता होती है।
वास्तविक कार्य भार को मापें
मानलीजिए कि एक 50 kN फ्रेम उपलब्ध है और समग्र कूपन लगभग 1.5 kN विफल होने की उम्मीद है।
फ्रेम में पर्याप्त क्षमता है।
यह स्वचालित रूप से पूर्ण 50 kN माप सीमा को परीक्षण के लिए सबसे अच्छा विकल्प नहीं बनाता है।
अपेक्षित कार्य बल, माप सीमा, सटीकता और अधिभार मार्जिन पर एक साथ विचार किया जाना चाहिए।
फ़्रेम क्षमता ≠ कार्य भार ≠ मापन सीमा
यह अंतर अपेक्षित शिखर बल से ऊपर अगली मशीन क्षमता चुनने से कहीं अधिक मायने रखता है।
आवश्यक अवधि फिट करें
4 मिमी उदाहरण पर वापस जाएं।
32:1 अनुपात की आवश्यकता है:
128 मिमी
समर्थन अवधि का।
एक मोटे कूपन के लिए काफी अधिक की आवश्यकता हो सकती है।
झुकने वाले फिक्स्चर को पर्याप्त समायोजन सीमा की आवश्यकता होती है, और पूरी स्थिरता अभी भी यूटीएम के उपलब्ध परीक्षण स्थान के अंदर फिट होनी चाहिए।
आवश्यक लोडिंग ज्यामिति बनाए रखें
प्रक्रिया ए को उचित तीन-बिंदु व्यवस्था की आवश्यकता है।
प्रक्रिया बी को उपयुक्त चार-बिंदु व्यवस्था की आवश्यकता है।
नाक और समर्थन लोड करने के लिए भी आवश्यक परीक्षण के लिए उपयुक्त ज्यामिति, स्थिति और संरेखण की आवश्यकता होती है।
पर्याप्त बल वाली मशीन लेकिन गलत स्थिरता D7264 परीक्षण प्रणाली नहीं है।
गणना कोवास्तव में आवश्यक डेटा प्राप्त करें
यदि परियोजना को केवल एक नियंत्रित बल-विक्षेपण वक्र और अधिकतम बल की आवश्यकता है, तो एक माप विन्यास पर्याप्त हो सकता है।
यदि फ्लेक्सुरल मापांक या किसी अन्य कठोरता से संबंधित आउटपुट की आवश्यकता होती है, तो विक्षेपण माप करीब से जांच के योग्य है।
पहले परिणाम को परिभाषित करें।
फिर सेंसर को परिभाषित करें।
RS-8000 कहाँ फिट बैठता है
ITM-LAB RS-8000 यूनिवर्सल टेस्टिंग मशीन 10-50 kN फ्रेम कॉन्फ़िगरेशन को कवर करती है और इसे तन्यता, संपीड़न और झुकने वाले अनुप्रयोगों के लिए कॉन्फ़िगर किया जा सकता है।
एएसटीएम डी7264 समग्र लचीले परीक्षण के लिए, हालांकि, मॉडल संख्या केवल शुरुआती बिंदु है।
कूपन के चारों ओर एक उपयोगी कॉन्फ़िगरेशन बनाने की आवश्यकता है:
अपेक्षित कार्य बल
प्रक्रिया ए या प्रक्रिया बी
नमूना मोटाई
आवश्यक समर्थन अवधि
नमूना चौड़ाई और लंबाई
लोडिंग/समर्थन ज्यामिति
आवश्यक विक्षेपण माप
उपलब्ध परीक्षण स्थान और यात्रा
आवश्यक आउटपुट और रिपोर्टिंग
कई सीएफआरपी और जीएफआरपी कूपन परीक्षणों के लिए, प्रमुख चयन मुद्दा यह होने की संभावना नहीं है कि क्या 50 केएन फ्रेम भौतिक रूप से लोड से बच सकता है।
अधिक उपयोगी प्रश्न यह है कि क्या पूरी प्रणाली वास्तविक कार्य सीमा को उचित रूप से मापती है और आवश्यक ज्यामिति को पुन: पेश करती है।
यहएक यूटीएम का चयन करने और एक परीक्षण प्रणाली को कॉन्फ़िगर करने के बीच का अंतर है।
एक कूपन, एक कॉन्फ़िगरेशन उदाहरण
पहले का नमूना लें:
सामग्री: सीएफआरपी टुकड़े टुकड़े प्रक्रिया
: एएसटीएम डी 7264 प्रक्रिया ए
मोटाई: 4.00 मिमी
चौड़ाई: 13.0 मिमी
आवश्यक अनुपात: 32: 1 समर्थन
अवधि: 128 मिमी
अपेक्षित शिखर बल: लगभग 1-2 kN
आवश्यक परिणाम: लचीली ताकत + बल-विक्षेपण वक्र
इस जानकारी से, कई उपकरण आवश्यकताएं पहले से ही दिखाई दे रही हैं।
स्थिरता को 128 मिमी समर्थन अवधि तक पहुंचना चाहिए।
मशीन को स्थिरता, कूपन और परीक्षण यात्रा के लिए पर्याप्त जगह की आवश्यकता होती है।
बल-माप विन्यास केवल फ्रेम की अधिकतम रेटिंग से चुने जाने के बजाय अपेक्षित 1-2 kN क्षेत्र के आसपास एक कार्यशील भार के लिए उपयुक्त होना चाहिए।
यदि कठोरता से संबंधित गुणों की आवश्यकता होती है, तो विस्थापन माप विधि को परिभाषित करने की आवश्यकता है।
और लोडिंग फिक्स्चर प्रक्रिया ए के अनुरूप होना चाहिए।
उनशर्तों की स्थापना के बाद ही करता है:
"कौन सा यूटीएम मॉडल?"
एक उपयोगी अंतिम प्रश्न बनें।
<एक href="https://www.itm-lab.com/product/servo-control-tensile-testing-machine-rs-8000.html" लक्ष्य ="_blank" rel="noopener">
एएसटीएम डी7264 आरएफक्यू के साथ क्या भेजें
"हमें एक एएसटीएम डी7264 मशीन की आवश्यकता है" हमें मानक बताता है, लेकिन यह अभी तक परीक्षण प्रणाली को परिभाषित नहीं करता है।
एक और अधिक उपयोगी RFQ में शामिल हैं:
मानक/संशोधन: एएसटीएम डी7264/डी7264एम-26, या आपके ग्राहक द्वारा आवश्यक संशोधन
प्रक्रिया: ए/बी/अभी तक परिभाषित नहीं है
समग्र: सीएफआरपी/जीएफआरपी/अन्य पॉलिमर मैट्रिक्स समग्र
लेअप या फाइबर ओरिएंटेशन: यदि ज्ञात हो
नमूना आयाम: मोटाई × चौड़ाई × लंबाई
अपेक्षित कार्य भार या लचीली ताकत: यदि उपलब्ध हो
आवश्यक आउटपुट: अधिकतम बल/लचीली ताकत/बल-विक्षेपण/मापांक
विक्षेपण माप आवश्यकता: यदि निर्दिष्ट हो
परीक्षण मात्रा: प्रति बैच या प्रति दिन अनुमानित नमूने
यदि नमूना ड्राइंग पहले से ही उपलब्ध है, तो इसे भेजें।
उपकरण चयन के लिए, एक ड्राइंग अक्सर अनुरोधित मशीन क्षमता की तुलना में अधिक उपयोगी प्रश्नों का उत्तर देती है।
अक्सर पूछे जाने वाले प्रश्न
एएसटीएम डी7264 स्पैन-टू-मोटाई अनुपात क्या है?
मानक स्पैन-टू-मोटाई अनुपात 32:1 है। उदाहरण के लिए, एक 4 मिमी नमूना मानक अनुपात के तहत 128 मिमी समर्थन अवधि से मेल खाता है।
एएसटीएम डी7264 प्रक्रिया ए और प्रक्रिया बी के बीच अंतर क्या है?
प्रक्रिया ए एक केंद्र लोडिंग नाक के साथ तीन-बिंदु लोडिंग का उपयोग करता है । प्रक्रिया बी दो लोडिंग नाक के साथ चार-बिंदु लोडिंग का उपयोग करती है । D7264 चार-बिंदु व्यवस्था में, लोडिंग स्पैन समर्थन अवधि का आधा है। क्योंकि तनाव वितरण अलग-अलग होते हैं, भौतिक परिणामों की सीधे तुलना करते समय दो प्रक्रियाओं को मिश्रित नहीं किया जाना चाहिए।
एएसटीएम डी7264 बनाम एएसटीएम डी790: क्या अंतर है?
एएसटीएम डी7264 पॉलिमर मैट्रिक्स कम्पोजिट फ्लेक्सुरल गुणों, विशेष रूप से निरंतर-फाइबर-प्रबलित कंपोजिट के लिए अभिप्रेत है। एएसटीएम डी790 मुख्य रूप से एक प्लास्टिक लचीली विधि है। D7264 D32 से जुड़े मानक 16:1 अनुपात की तुलना में मानक 790:790 स्पैन-टू-मोटाई अनुपात का उपयोग करता है।
क्या समग्र फ्लेक्सुरल मापांक के लिए क्रॉसहेड विस्थापन का उपयोग किया जा सकता है?
यहन मानें कि क्रॉसहेड यात्रा और नमूना विक्षेपण समान हैं। क्रॉसहेड मूवमेंट में मशीन, फिक्स्चर, संपर्क और नमूना विरूपण हो सकता है। जब कठोरता से संबंधित परिणाम की आवश्यकता होती है, तो पुष्टि करें कि लागू प्रक्रिया और गणना के लिए किस विस्थापन माप की आवश्यकता है।
एएसटीएम डी7264 के लिए किस आकार के यूटीएम की आवश्यकता है?
प्रत्येक D7264 एप्लिकेशन के लिए कोई एकल kN क्षमता नहीं है। नमूना आयामों, अपेक्षित कार्य भार, समर्थन अवधि और आवश्यक माप आउटपुट से शुरू करें। फिर एक प्रणाली के रूप में फ्रेम, लोड माप सीमा, झुकने स्थिरता और विक्षेपण माप का चयन करें।
संख्या केवल तभी उपयोगी होती है जब इसके पीछे का परीक्षण परिभाषित किया गया हो
एएसटीएम डी7264 को प्रयोगशाला के फर्श पर पहचानना आसान है।
दो समर्थन। एक या दो लोडिंग नाक। उनके बीच झुकने वाला एक समग्र कूपन।
एक उपयोगी भौतिक संपत्ति को सिर्फ एक और पीक-फोर्स रीडिंग से अलग करता है, विवरण में होता है।
क्याप्रक्रिया ए या बी का उपयोग किया गया था?
क्या स्पैन वास्तविक कूपन मोटाई पर आधारित था?
क्यानमूना इच्छित सामग्री दिशा में काटा गया था?
यह कहाँ विफल हुआ?
क्या क्षति लचीली, इंटरलामिनर या संपर्क संचालित थी?
रिपोर्ट किया गया विक्षेपण कहाँ से आया?
और क्या बल-माप प्रणाली वास्तव में उत्पादित कूपन के लोड के आसपास कॉन्फ़िगर की गई थी?
UTM कैटलॉग में सबसे बड़ा kN नंबर चुनने से पहले उन सवालों के जवाब दिए जाने चाहिए।
एएसटीएम डी7264 परियोजना के लिए, नमूना ड्राइंग और परीक्षण आवश्यकता से शुरुआत करें। वहां से, समर्थन अवधि, स्थिरता ज्यामिति, बल सीमा, विस्थापन माप और मशीन कॉन्फ़िगरेशन को परिभाषित करना बहुत आसान हो जाता है।
पहलेनमूने, अवधि और माप को परिभाषित करें। मशीन सेकंड का चयन करें।
